製品の詳細 目次
要点 ヒートシンク用グリースとは、ヒートシンクと併用される熱界面材料を指しますが、本製品はベース厚1.5 mm、フィン厚0.8 mmのADC12ダイカストアルミニウム一体型ヒートシンクです。110 T金型でプレス成形され、100 mmあたり0.15 mmの平面度を維持し、ΔT = 60 Kで1.10 K/Wの熱抵抗を実現、月産800,000個を生産しています。
関連記事:ヒートパイプの信頼性:寿命、設置方向、ドライアウト
ベース厚1.5 mm、フィン厚0.8 mmがこのヒートシンク用グリースの仕様を決定づけています。ADC12ダイカストアルミニウムを110 T金型でプレス成形し、100 mmあたり0.15 mmの平面度を維持、ΔT = 60 K、自然対流条件下で1.10 K/Wの熱抵抗を実現します。月産は800,000個です。
こちらもご覧ください:BQUQ CNC加工 自動旋盤630型 丸穴スプリングコレットチャック
設計アプローチとプロセス プレス成形は、押出成形では維持できない再現性のある0.8 mmフィンプロファイルを実現します。金型が1ストロークで全フィンを成形するため、800,000個の生産を通じてフィンピッチは±0.05 mm以内に収まります。
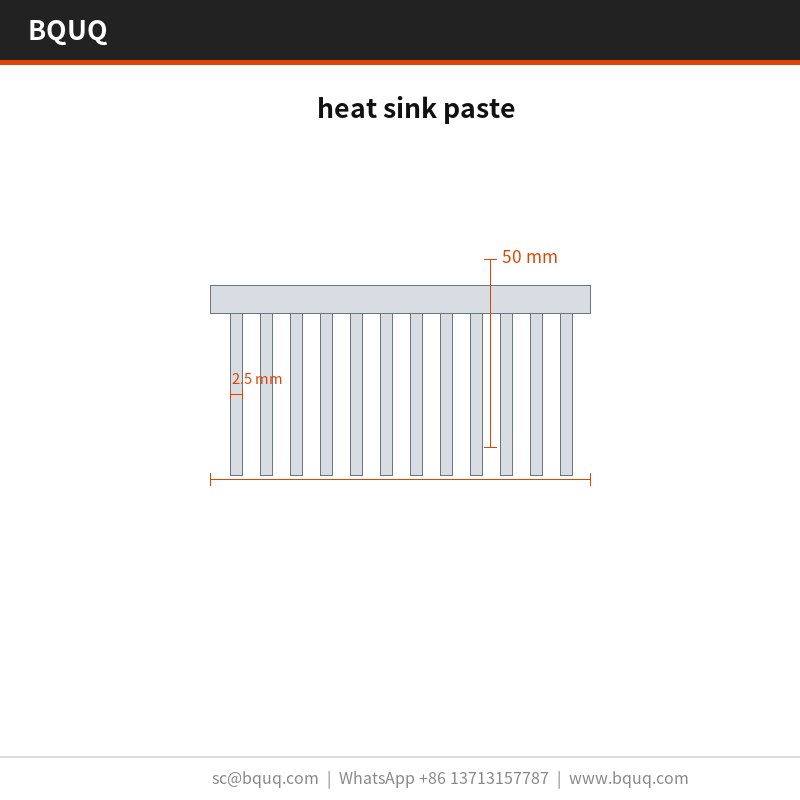
薄肉フィンこそがプレス成形の強みです。2.5 mmピッチの0.8 mmフィンは、同一外形寸法の機械加工品や押出品と比べて、単位体積あたりの表面積が大きくなります。
一体型形状により、二部品構成の冷却器に見られる接着層が不要となり、熱経路が短縮されます。ADC12ダイカストアルミニウムと気流の間には、プレス成形面以外に何も介在しません。
プレス成形構造は、押出成形よりもバッチ間のばらつきに強い特性を持ちます。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、CMM検査と100%油圧プレス漏れ試験によって、現場に出荷される前に検出されます。
現在では、一社のサプライヤーが同一の110 Tプレスファミリーから0.8 mmのフィン厚に対応しているため、熱設計の変更は新しいベンダーの開拓ではなく、金型変更で対応できます。
材料選定と表面処理 標準材料はADC12ダイカストアルミニウムで、クリアアルマイトType II、5-10 µm仕上げで供給されます。スイッチング電源への曝露が懸念される用途には不動態化処理を推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を向上させますが、単位質量は約2倍になります。
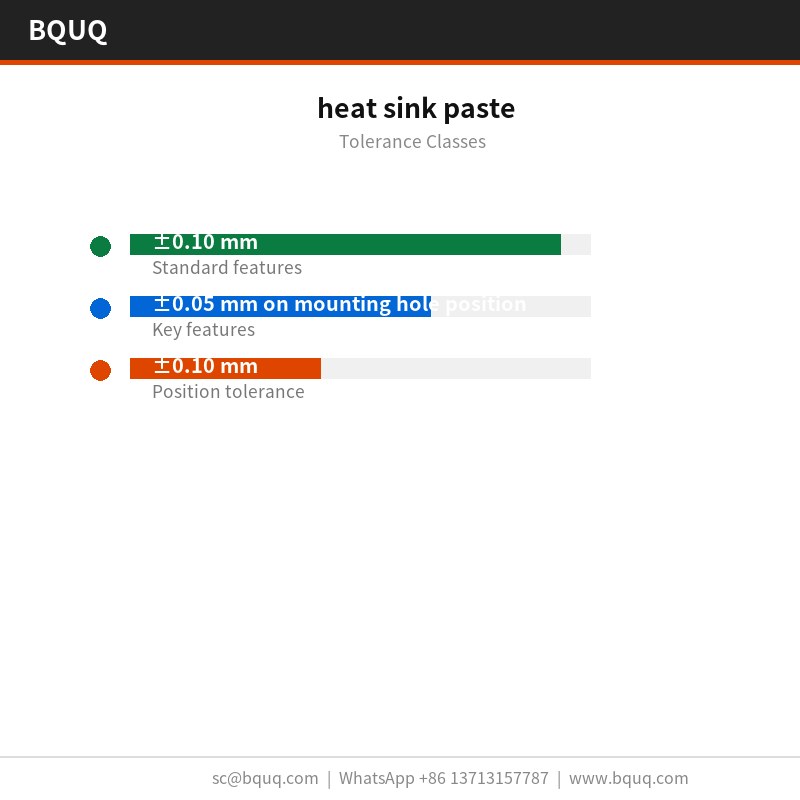
指定可能な公差クラス 一般寸法は±0.10 mmで、取付穴位置の±0.05 mmなど重要部位は別途管理されます。成形形状は金型の再現性±0.05 mmを継承し、穴位置は±0.10 mmで管理されます。より厳しい公差クラスには追加のプレス工程が必要となるため、金型製作後ではなく、製作前に決定することをお勧めします。
出荷前の全数検査 平面度は花崗岩定盤上、20 °Cで100 mmあたり0.15 mmの限度に対して検査され、フィンピッチは光学式で±0.05 mmを検証します。報告書はロットごとに発行されます。
ロットトレーサビリティはコイルからカートンまで一貫しています。ヒート番号、プレスストローク範囲、検査記録が添付されるため、現場での問題を特定のロットに遡及できます。
平面度は鋳鉄ではなく花崗岩上で測定します。200 x 100 x 80 mmにおいて100 mmあたり0.15 mmは、ラッピングされていない定盤では読み値が異なるためです。記録には両方の測定値を保持します。
ヒートシンクにおける熱抵抗:仕様の読み方と適用方法 の詳細はこちら。
成形後の0.8 mmフィン先端のバリと割れを検査します。プレス成形では図面寸法に変化がなくてもフィン根部が割れることがあるためです。バリ限度は部品ごとに設定されます。
本製品の用途 スイッチング電源プログラムがこの形状を必要とする理由です。筐体の高さを増やせない場合、フィン密度が唯一の調整手段であり、2.5 mmピッチと0.8 mm板厚がアルミニウムの実用的な限界です。
ヒートシンク用グリースがスイッチング電源の生産量で使用される場合、部品間の一貫性が現場返品を左右します。800,000個の生産における±0.05 mmは、熱曲線を一つのバンド内に維持します。
スイッチング電源のパッケージングと振動規則は一体型構造を指向しています。プレス成形ヒートシンク用グリースにはクリープする接着剤がなく、これが二部品構成冷却器の一般的な故障モードです。
技術資料:カスタム押出アルミニウム製ヒートシンクコレクション
スイッチング電源を設計する技術者は、熱データよりも先に平面度を求めます。スイッチング電源の組立は自動化されており、ベースが平坦でないとラインが停止するためです。
おすすめ記事:高耐久コイル圧縮スプリング コレクション02
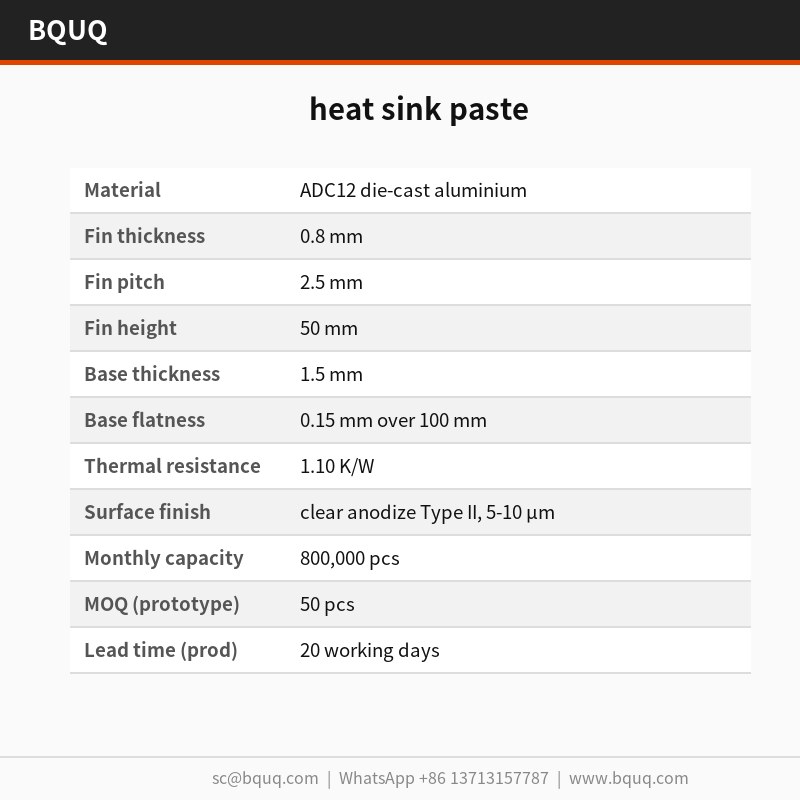
仕様 パラメータ 値 / 範囲 材料 ADC12ダイカストアルミニウム フィン厚 0.8 mm フィンピッチ 2.5 mm フィン高さ 50 mm ベース厚 1.5 mm ベース平面度 100 mmあたり0.15 mm 熱抵抗 1.10 K/W 熱試験条件 ΔT = 60 K、自然対流 表面処理 クリアアルマイトType II、5-10 µm サイズ範囲 200 x 100 x 80 mm
FAQ:ご注文前のご質問 このヒートシンク用グリースの最小注文数量はいくらですか? MOQは試作ロットで50個、量産で5000個です。試作数量を下回る場合、金型償却費が単価を支配するため、サンプルルートでのお見積りとなります。サンプル費用は30~80 USDです。
各バッチの品質はどのように検証しますか? 全ロットをCMMと100%油圧プレス漏れ試験で検査し、報告書を出荷時に同梱します。100 mmあたり0.15 mm、2.5 mm、1.5 mm、穴位置の±0.10 mmを検査します。コイルからカートンまでのロットトレーサビリティは10年間保持します。
どの程度の公差を維持できますか? 一般寸法は±0.10 mm、取付穴位置の±0.05 mmなど重要部位は別途管理されます。成形形状は金型の再現性±0.05 mmを継承します。図面がより厳しい公差を要求する場合は、追加のプレス工程を計画できるよう、金型製作前にお知らせください。
熱抵抗の試験は行っていますか? ΔT = 60 K、自然対流条件下で試験し、1.10 K/Wを報告します。これは定常状態の値であり、過渡値ではありません。スイッチング電源の初回電源投入時の挙動には別の試験が必要であり、ご要望に応じて実施可能です。
最も一般的なCNC加工欠陥とは何か、そしてそれらを防ぐにはどうすればよいか? と比較してください。
CADファイルや図面は提供していますか? CMM報告書付きの2D図面を提供し、ご要望に応じて3D STEPも提供します。両方に平面度の指示と金型分割線が記載されており、お客様の組立工程で100 mmあたり0.15 mmを確認する際に重要です。
製造と出荷体制 生産ラインは東莞の単一ISO9001工場にあります。110 Tプレスがヒートシンク用グリースファミリーをカバーし、月産800,000個が現在の生産能力です。
東莞からの直接調達:コイル材、成形、表面処理、検査が一つの建物内で行われ、100 mmあたり0.15 mmの平面度が梱包前に検証されます。
当社のスイッチング電源に関する経験は2015年の最初の金型プログラムに遡ります。その実績があるからこそ、標準のクリアアルマイトType II、5-10 µmおよび±0.10 mmは、楽観的ではなく保守的な設定となっています。
お見積り依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国 東莞
関連記事:スタンピング金属部品のバリ取り方法トップ比較
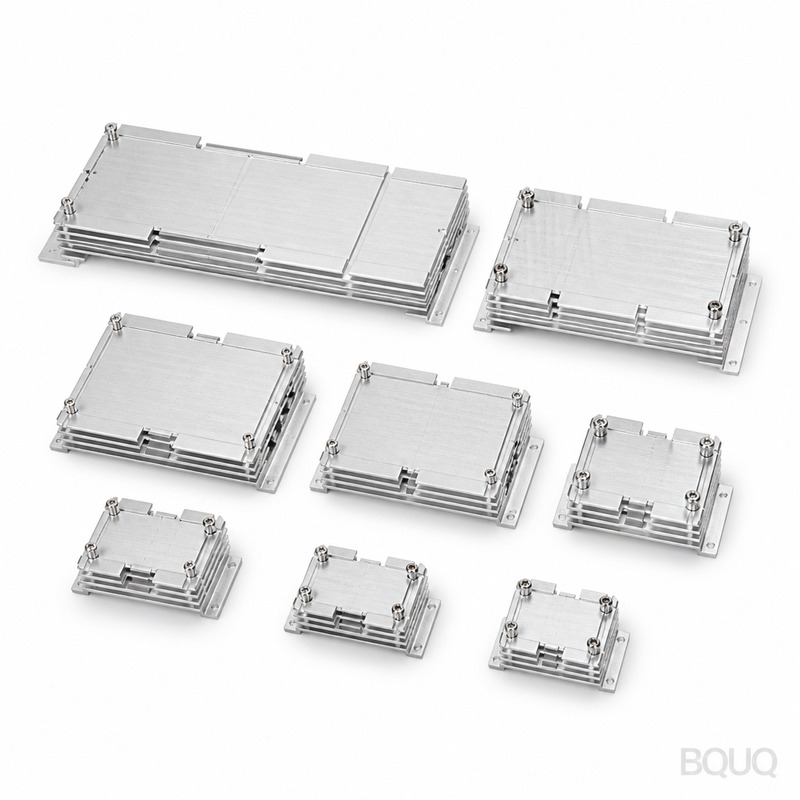
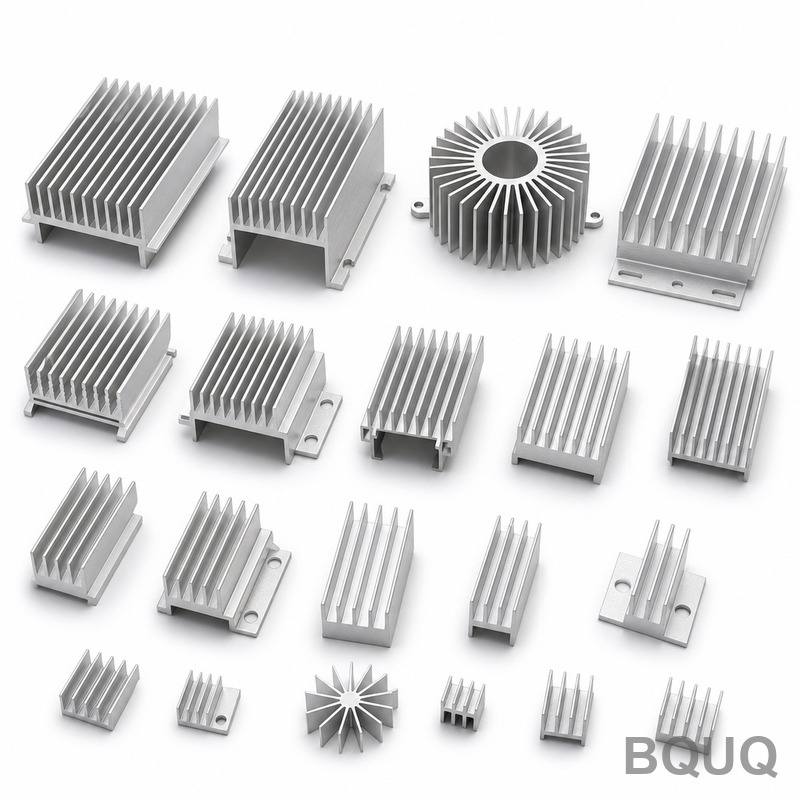
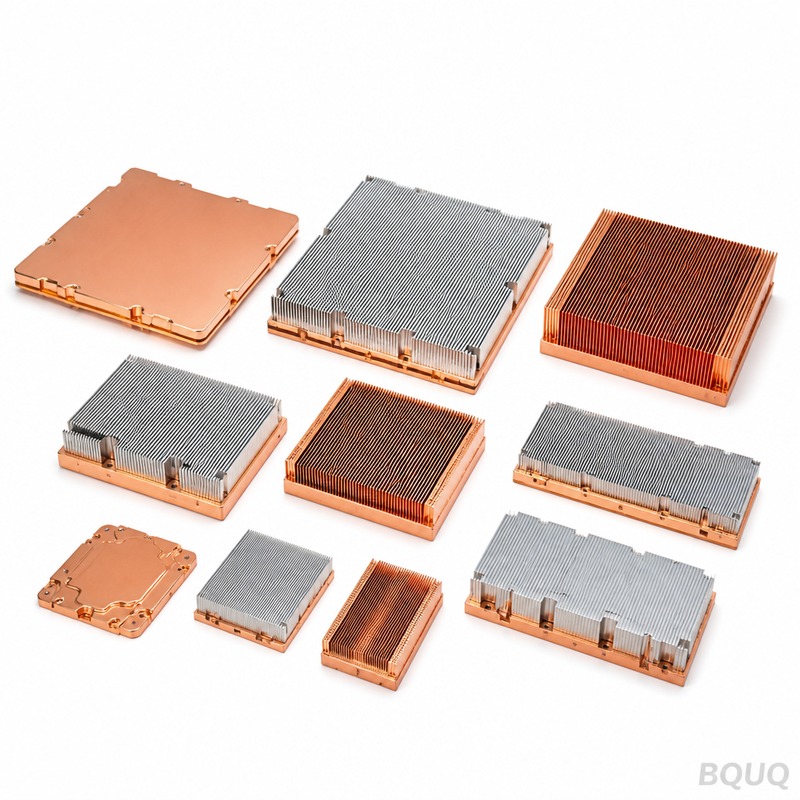
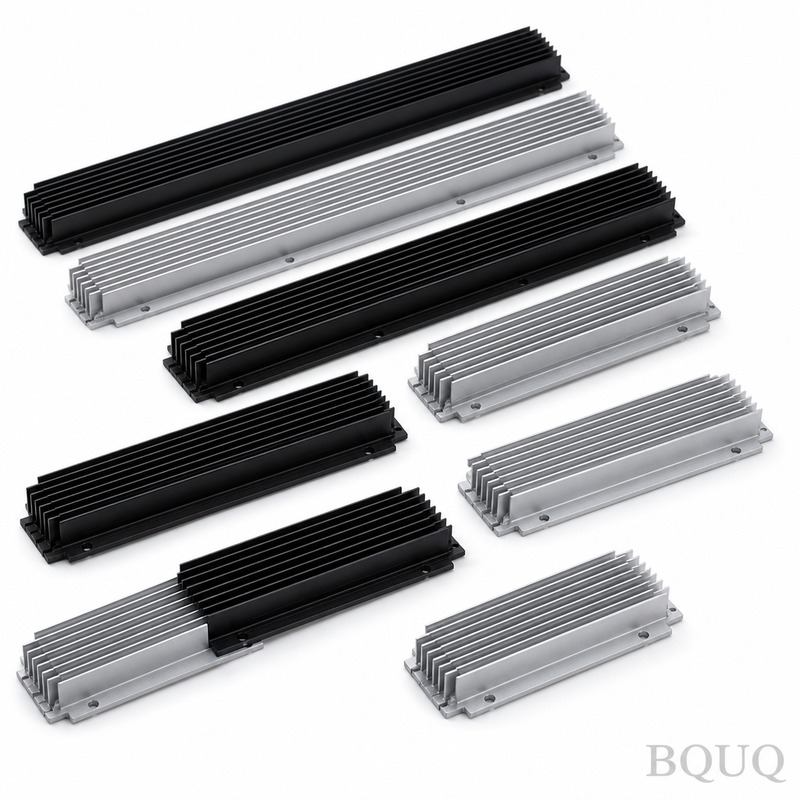
製品ギャラリー
こちらもご覧ください:金型不要のばね試作と小ロット生産
カスタムヒートシンクスタンピングサービスの7つの主な利点 の詳細はこちら。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 ADC12ダイカストアルミニウム 公差 100 mmあたり0.15 mm、フィンピッチ±0.05 mm リードタイム 金型変更による。抜粋では未指定 MOQ 抜粋では未指定 生産能力 月産800,000個
選定 / 比較 オプション 最適用途 トレードオフ プレス成形一体型ヒートシンク 2.5 mmピッチの0.8 mmフィンプロファイルの大量生産 110 T金型が必要。フィン厚はプレス成形範囲に限定 押出ヒートシンク シンプルなプロファイルと低い金型費用 0.8 mmフィンプロファイルの再現性が低い。金型摩耗によるバッチ間ばらつき 機械加工ヒートシンク 試作品および厳密なカスタム形状 部品単価が高い。同一外形での単位体積あたり表面積が少ない 接着剤使用の二部品冷却器 異種材料または複雑なアセンブリ 接着層が熱経路に熱抵抗を追加
プロセス / 検査 工程 管理 記録 プレス成形 110 T金型が1ストロークで全フィンを成形。ピッチ±0.05 mm以内 フィンピッチ測定 寸法検査 CMMが100 mmあたり0.15 mmを検査 CMM報告書 漏れ試験 100%油圧プレス漏れ試験 漏れ試験結果 熱性能 ΔT = 60 K、自然対流で1.10 K/W 熱試験データ 出荷 出荷前全数検査 検査記録
よくあるご質問 このヒートシンクの熱抵抗はいくらですか? 自然対流条件下、ΔT = 60 Kで1.10 K/Wです。1.5 mmベースと2.5 mmピッチの0.8 mmフィンが、ADC12ダイカストアルミニウム一体型ボディでその性能に必要な表面積を提供します。
ヒートシンクの材料は何ですか? ADC12ダイカストアルミニウムを110 T金型でプレス成形しています。この合金は0.8 mmフィンプロファイルと2.5 mmピッチに対応し、一体型形状により二部品冷却器に見られる接着層が不要となります。
どの程度のフィン厚とピッチを維持できますか? 金型が1ストロークで2.5 mmピッチの0.8 mmフィンを成形し、800,000個の生産を通じてピッチは±0.05 mm以内に収まります。一社のサプライヤーが同一の110 Tプレスファミリーから0.8 mmのフィン厚に対応しています。
技術資料:CNC加工用部品の設計方法:時間とコストを節約するDFMルール
100 mmあたりの寸法公差はいくらですか? 100 mmあたり0.15 mmを維持します。フィンピッチは±0.05 mmで管理され、金型摩耗はまずフィンピッチの測定可能なずれとして現れ、CMM検査と100%油圧プレス漏れ試験で検出されます。
おすすめ記事:コレットの再生は価値があるか
月間生産能力はいくらですか? 月産800,000個です。110 T金型と1ストロークのフィン成形がその生産量を支え、生産を通じてピッチを±0.05 mm以内に維持します。
出荷前の品質検査はどのように行いますか? 出荷前全数検査には、100 mmあたり0.15 mm公差のCMM検査と100%油圧プレス漏れ試験が含まれます。金型摩耗はまずフィンピッチのずれとして現れるため、現場に到達する前にばらつきを検出します。
金属プレス部品の設計方法:工具コストを40%削減する10のDFMルール と比較してください。
新しいベンダーを開拓せずにフィン厚を変更できますか? はい。一社のサプライヤーが同一の110 Tプレスファミリーから0.8 mmのフィン厚に対応しているため、熱設計の変更は新しいベンダーの開拓ではなく、金型変更で対応できます。プレス成形プロセスは押出成形よりもバッチ間のばらつきに強い特性を持ちます。
関連記事