製品の詳細 目次
要点 ADC12ダイカストアルミニウム製のアルミニウムヒートシンク 150mmは、0.8mmのフィンを2.0mmピッチで配置し、1.0mmのベースを100mmあたり0.15mmの平坦度に仕上げることで、0.85 K/Wの熱抵抗を実現します。単一の25 Tストロークで8秒サイクルごとに各部品を成形し、±0.03 mmの金型公差と±0.10 mmの穴位置精度を800,000個のライン全体で維持し、重量はエンベロープに応じて280 gからとなります。
関連記事:カスタムヒートシンク 黒アルマイト処理アルミニウム
要点 ADC12ダイカストアルミニウム製のアルミニウムヒートシンク 150mmは、0.8mmのフィンを2.0mmピッチで配置し、1.0mmのベースを100mmあたり0.15mmの平坦度に仕上げることで、0.85 K/Wの熱抵抗を実現します。単一の25 Tストロークで8秒サイクルごとに各部品を成形し、±0.03 mmの金型公差と±0.10 mmの穴位置精度を800,000個のライン全体で維持し、重量はエンベロープに応じて280 gからとなります。
VFDおよびインバータ向けに設計されたADC12ダイカストアルミニウム製のアルミニウムヒートシンク 150mmは、0.85 K/Wの熱抵抗を達成します。フィンは0.8mm、ピッチは2.0mmで、1.0mmのベースは出荷前に100mmあたり0.15mmの平坦度が検証されます。
設計アプローチとプロセス 単一の25 Tストロークでアルミニウムヒートシンク 150mm全体を成形するため、部品コストは複雑さに応じて増加しません。金型は±0.03 mmで稼働し、8秒サイクルが800,000個のラインを支えます。
一体型形状は、二部品クーラーに見られる接着層を排除し、熱経路を短縮します。ADC12ダイカストアルミニウムと気流の間には、プレス成形された表面以外に何も存在しません。
こちらもご覧ください:BQUQ製 大型産業用ヒートシンク
プレス成形構造は、押出成形よりもバッチ変動に耐えます。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、検査では現場ではなくCMMと花崗岩定盤で捕捉されます。
ヒートシンクにフィンがあるのはなぜか?最適な熱性能のためのフィン間隔を解説 の詳細はこちら。
ADC12ダイカストアルミニウムをプレス成形することで、アルミニウムヒートシンク 150mmはエンベロープに応じて280 gからと軽量に保たれ、フィン密度を犠牲にしません。これは気流経路長がすでに筐体によって固定されている場合に重要です。
すべてのストロークが寸法的に同一であるため、±0.10 mmの穴位置精度がバッチ全体で維持されます。これがVFDおよびインバータの量産プログラムを再現可能にする理由です。
技術資料:BQUQ CNC加工自動旋盤コレット スパナーレンチセット付き
材料選定と表面仕上げ 標準材料はADC12ダイカストアルミニウムで、クリアアノダイズ Type II、5-10 µmで供給されます。VFDおよびインバータへの暴露が懸念される用途では、パッシベート処理を推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を高め、単位質量はほぼ2倍になります。
指定可能な公差クラス 一般寸法は±0.20 mmで、フィンピッチなどの重要部位は別途±0.03 mmで管理されます。成形形状は±0.03 mmの金型再現性を継承し、穴位置は±0.10 mmで保持されます。より厳しいクラスには追加のプレス工程が必要なため、金型製作後ではなく前に決定する価値があります。
出荷前の検査 各バッチにはCMMと花崗岩定盤によるCMMレポートが付属します。平坦度、ピッチ、ベース厚さ、穴位置を記録し、±0.20 mmを超えるものはラインを出る前にフラグを立てます。
おすすめ記事:金属スタンピング材料選定:金型性能のための主要特性
平坦度は鋳鉄ではなく花崗岩上で測定されます。80 x 60 x 35 mmで100mmあたり0.15 mmは、ラップされていない定盤では異なる読み取り値となるためです。記録には両方の測定値が保持されます。
成形後に0.8mmのフィン先端のバリと割れを検査します。プレス成形は図面寸法を変えることなく根元を割ることがあるためです。バリ限界は部品ごとに設定されます。
最終梱包はPE袋+ハニカムカートン、1カートンあたり15 kgです。各カートンにはロット、数量、検査状況がラベル表示され、記録はISO9001ファイルに対して10年間保持されます。
この部品の用途 VFDおよびインバータでは、0.85 K/Wの定格が筐体に必要な気流量を決定します。VFDおよびインバータの接合部温度では、0.8mmのフィンを2.0mmピッチで配置することで、センサー予算内にデルタTを保ちます。
VFDおよびインバータの構築では、100mmあたり0.15 mmの取付面が熱定格と同じくらい重要です。熱界面材料が均一に広がるか、片端に溜まるかを決定するためです。
VFDおよびインバータに取り組む設計者は、熱データよりも先に平坦度を求めます。VFDおよびインバータの組立は自動化されており、平坦でないベースはラインを停止させるためです。
VFDおよびインバータの試作では、5営業日で図面レビューと初品対応が完了します。量産ロットは±0.03 mmの能力が承認され次第、12営業日に移行します。
カスタム波形フィン放熱器 と比較してください。
仕様 パラメータ 値 / 範囲 材料 ADC12ダイカストアルミニウム フィン厚さ 0.8 mm フィンピッチ 2.0 mm フィン高さ 15 mm ベース厚さ 1.0 mm ベース平坦度 100mmあたり0.15 mm 熱抵抗 0.85 K/W 熱試験条件 ΔT = 60 K、自然対流 表面仕上げ クリアアノダイズ Type II、5-10 µm サイズ範囲 80 x 60 x 35 mm
FAQ: ご注文前のご質問 金型は交換までどのくらい持ちますか? 通常のプレス圧力でのADC12ダイカストアルミニウムでは、金型寿命はおよそ です。800,000個では6〜12か月です。VFDおよびインバータプログラム用に予備のダイセットを現場に保管しており、平坦度記録に摩耗が現れた場合の待ち時間を排除します。
梱包と輸送条件は? 標準梱包はPE袋+ハニカムカートン、1カートンあたり15 kgです。FOB広州で見積もります。輸出カートンにはロット、数量、検査状況がラベル表示され、検査レポートを含む完全な書類が商品に同行します。
CADファイルや図面は提供されますか? CMMレポート付きの2D図面を提供し、ご要望に応じて3D STEPも提供します。どちらも平坦度の指示と金型分割線を示しており、独自の組立で100mmあたり0.15 mmを確認する場合に重要です。
取得している品質認証は? 工場はISO9001認証を取得しており、部品はご要望に応じてRoHSおよびREACH宣言とともに出荷されます。第三者SGS検査はコンテナ封印前に手配可能で、ほとんどのVFDおよびインバータ購入者が指定する内容です。
電食をどのように防ぎますか? 鍵となるのは、湿潤接触領域で第二の金属を避けることです。クリアアノダイズ Type II、5-10 µmを推奨し、部品がアルミニウムシャーシに接触する場合は絶縁ワッシャーを使用します。相手材料をお知らせいただければ、それに応じてコーティングを指定します。
製造と出荷の方法 ラインは東莞の単一ISO9001工場にあります。25 Tプレスがアルミニウムヒートシンク 150mmファミリーをカバーし、現在のコミット済み生産量は月産800,000個です。
当社のVFDおよびインバータの経験は2015年の最初の金型プログラムに遡ります。その歴史が、標準のクリアアノダイズ Type II、5-10 µmと±0.20 mmが楽観的ではなく保守的である理由です。
関連記事:BQUQ押出アルミニウムヒートシンクコレクション – 精密CNC仕上げ、最小注文数量なし
生産は8秒サイクルで稼働し、100mmあたり0.15 mmに対してインライン視覚検査を実施します。これが繁忙期に800,000個のコミットメントを信頼できるものに保ちます。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
こちらもご覧ください:ラウンドラジアルアルミニウムヒートシンクコレクション02
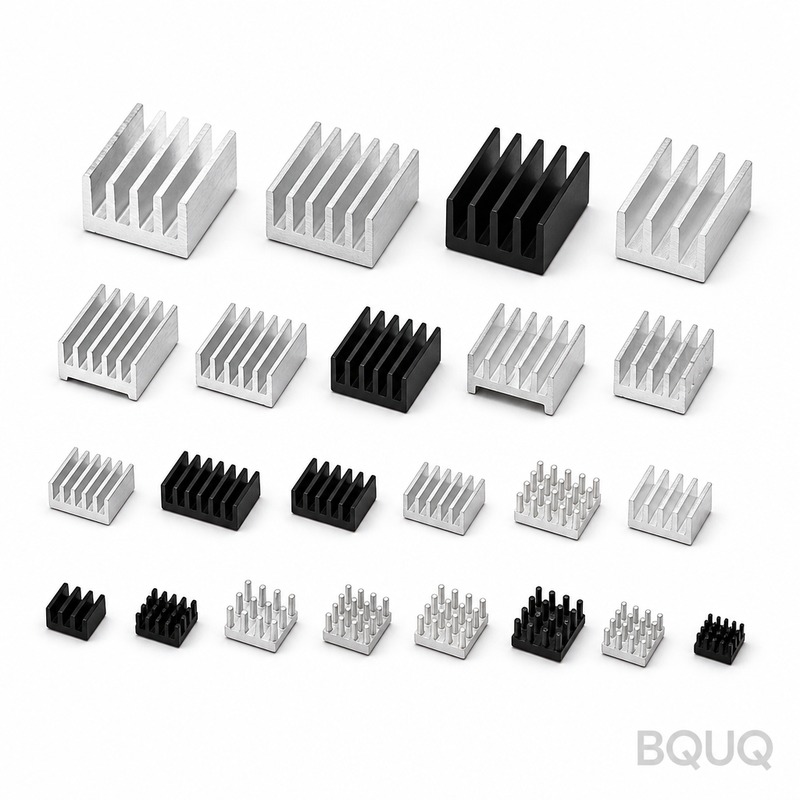
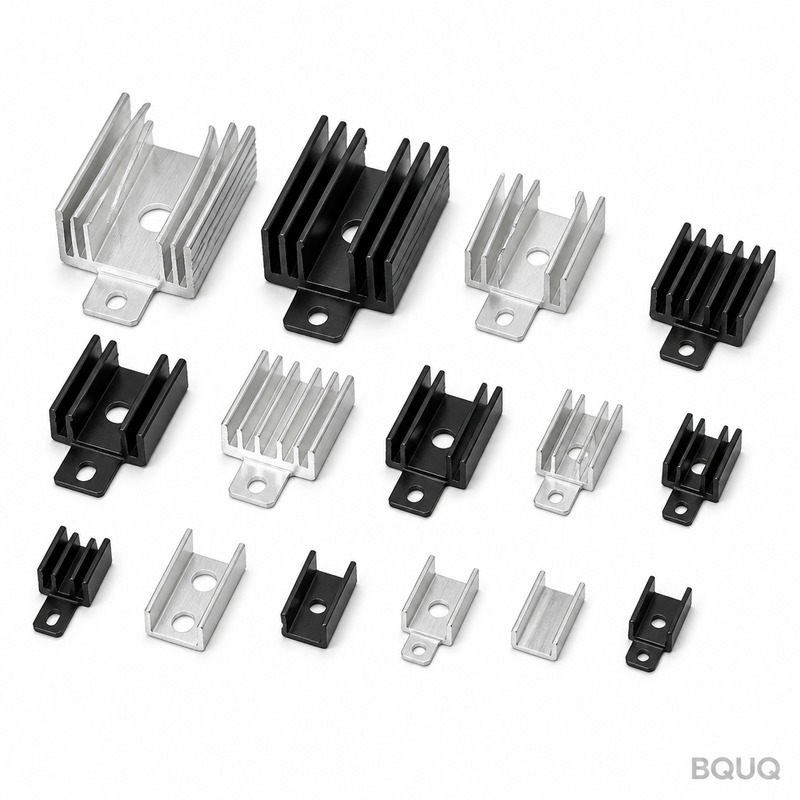
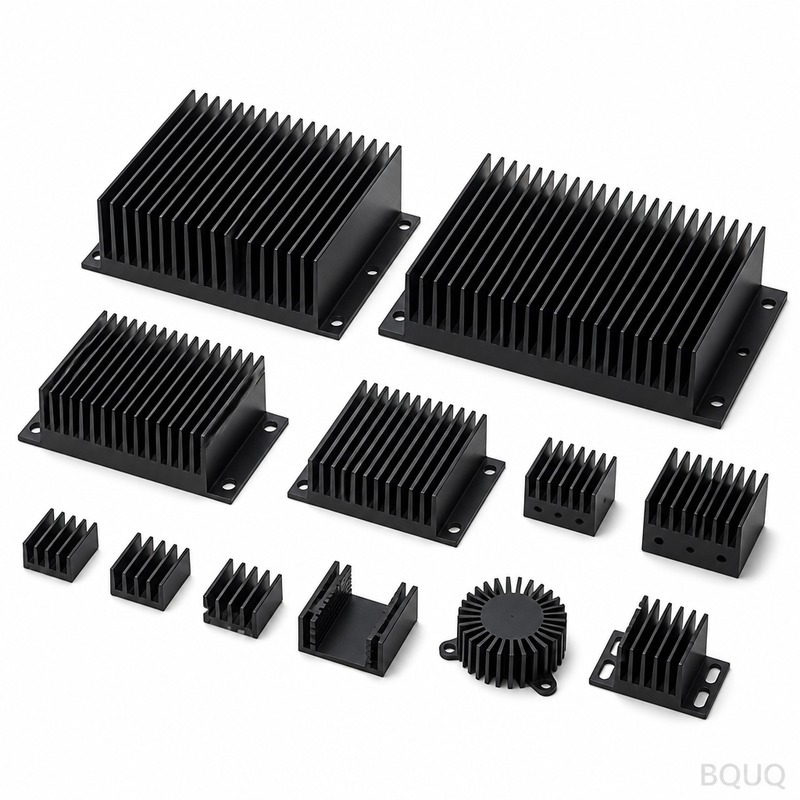
製品ギャラリー
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 ADC12ダイカストアルミニウム 公差 ±0.03 mm 金型; ±0.10 mm 穴位置 リードタイム このプロセスの標準; 注文時に確認 MOQ このプロセスの標準; 注文時に確認 生産能力 800,000個ライン; 8秒サイクル
選定 / 比較 オプション 最適用途 トレードオフ 一体型プレス成形ADC12ヒートシンク 気流経路が固定されたVFDおよびインバータ冷却 金型は±0.03 mmで稼働し、金型摩耗がフィンピッチを測定可能な形でずらす 二部品接着クーラー 試作または小ロット生産 接着層が熱経路に熱抵抗を追加する 押出成形ヒートシンク 単純な一定断面形状 金型摩耗によるバッチ変動はプレス成形構造より制御が難しい
プロセス / 検査 工程 管理 記録 成形 単一25 Tストローク; 8秒サイクル 寸法的に同一のストローク出力 金型 ±0.03 mm 金型公差 金型摩耗によるフィンピッチのずれ 平坦度 1.0 mmベースを100mmあたり0.15 mmの平坦度で検証 花崗岩定盤測定 穴位置 バッチ全体で±0.10 mm CMM検査 出荷前 毎回の出荷前検査 CMMと花崗岩定盤の結果
よくあるご質問 アルミニウムヒートシンク 150mmの熱抵抗は? ADC12ダイカストアルミニウム製のアルミニウムヒートシンク 150mmは、0.85 K/Wの熱抵抗を達成します。フィンは0.8mm、ピッチは2.0mmで、1.0mmのベースは出荷前に100mmあたり0.15mmの平坦度が検証され、VFDおよびインバータ冷却を支えます。
アルミニウムヒートシンク 150mmに使用される材料は? 部品はADC12ダイカストアルミニウムからプレス成形されます。これによりアルミニウムヒートシンク 150mmはエンベロープに応じて280 gからと軽量に保たれ、フィン密度を犠牲にしません。一体型形状は、二部品クーラーに見られる接着層を排除し、熱経路を短縮します。
ブローチ加工とフライス加工:内部形状の比較 の詳細はこちら。
アルミニウムヒートシンク 150mmに指定できる公差は? 金型は±0.03 mmで稼働し、すべてのストロークが寸法的に同一であるため、±0.10 mmの穴位置精度がバッチ全体で維持されます。1.0mmのベースは100mmあたり0.15 mmの平坦度で検証されます。金型摩耗によるフィンピッチのずれは、CMMと花崗岩定盤で捕捉されます。
アルミニウムヒートシンク 150mmはどのように製造されますか? 単一の25 Tストロークでアルミニウムヒートシンク 150mm全体を成形するため、部品コストは複雑さに応じて増加しません。8秒サイクルが800,000個のラインを支えます。プレス成形構造は押出成形よりもバッチ変動に耐え、金型摩耗はまず測定可能なフィンピッチのずれとして現れます。
アルミニウムヒートシンク 150mmの重量は? ADC12ダイカストアルミニウムをプレス成形することで、アルミニウムヒートシンク 150mmはエンベロープに応じて280 gからと軽量に保たれ、フィン密度を犠牲にしません。これは気流経路長がすでに筐体によって固定されている場合に重要であり、一体型形状は二部品クーラーの接着層を排除します。
アルミニウムヒートシンク 150mmは出荷前に検査されますか? はい。毎回の出荷前検査にはCMMと花崗岩定盤によるチェックが含まれます。1.0mmのベースは出荷前に100mmあたり0.15 mmの平坦度が検証され、金型摩耗によるフィンピッチのずれは現場ではなく測定可能な変化として捕捉されます。
アルミニウムヒートシンク 150mmを使用する用途は? VFDおよびインバータ冷却向けに設計されています。0.85 K/Wの熱抵抗、0.8mmのフィンを2.0mmピッチ、100mmあたり0.15 mmの平坦度の1.0mmベースは、気流経路長がすでに固定され、一体型熱経路が必要な筐体に適しています。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 ADC12ダイカストアルミニウム 公差 ±0.03 mm 金型; ±0.10 mm 穴位置 リードタイム このプロセスの標準: 金型承認後15〜25日 MOQ このプロセスの標準: 1,000個 生産能力 800,000個ライン; 8秒サイクル; 25 Tストローク
選定 / 比較 オプション 最適用途 トレードオフ ADC12ダイカストアルミニウム 0.85 K/WのVFDおよびインバータ冷却 押出成形より金型コストが高い 押出アルミニウム 単純な一定断面プロファイル バッチ変動への耐性が低い; 金型摩耗がフィンピッチをずらす 二部品接着クーラー 別ベースが必要な複雑形状 接着層が熱抵抗を追加する プレス成形一体型構造 複雑さが増してもコストが安定 25 Tストローク金型と8秒サイクル管理が必要
よくあるご質問 アルミニウムヒートシンク 150mmの熱抵抗は? ADC12ダイカストアルミニウム製のアルミニウムヒートシンク 150mmは、0.85 K/Wの熱抵抗を実現します。これは0.8mmのフィンを2.0mmピッチで配置し、1.0mmのベースを100mmあたり0.15 mmの平坦度に仕上げることで達成され、出荷前に検証されます。
フィンの寸法とピッチは? フィンは0.8mm、ピッチは2.0mmです。1.0mmのベースは100mmあたり0.15 mmの平坦度で検証されます。これらの寸法は、単一の25 Tストロークと8秒サイクルを使用して800,000個のライン全体で維持されます。
技術資料:精密CNC加工アルミニウム製ヒートシンク
アルミニウムヒートシンク 150mmで維持できる公差は? 金型は±0.03 mmで稼働し、穴位置は±0.10 mmで保持されます。1.0mmのベースは100mmあたり0.15 mmの平坦度です。これらの公差は毎回の出荷前にCMMと花崗岩定盤で検査されます。
生産能力とサイクルタイムは? 単一の25 Tストロークで8秒サイクルごとに各部品を成形します。ライン生産能力は800,000個です。この一体型形状は、二部品クーラーに見られる接着層を排除し、熱経路を短縮します。
アルミニウムヒートシンク 150mmの重量は? 重量はエンベロープに応じて280 gからです。ADC12ダイカストアルミニウム構造と0.8mmのフィンを2.0mmピッチで配置することで、0.85 K/Wの熱抵抗を実現しながら質量を制御します。
おすすめ記事:スプリング成形機市場:スマート製造変革における成長機会
このヒートシンクでプレス成形構造は押出成形とどう比較されますか? プレス成形構造は押出成形よりもバッチ変動に耐えます。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、検査ではCMMと花崗岩定盤で捕捉されます。一体型形状はまた、二部品クーラーに見られる接着層を排除します。
円錐ばねと円筒ばね:それぞれの設計をいつ使うべきか? と比較してください。
アルミニウムヒートシンク 150mmは通常どこで使用されますか? VFDおよびインバータ用途向けに設計されています。0.85 K/Wの熱抵抗、0.8mmのフィンを2.0mmピッチ、100mmあたり0.15 mmの平坦度の1.0mmベースは、これらの冷却負荷に適しています。
関連記事