製品の詳細 目次
要点 6061-T6アルミニウム製ヒートシンクグリースは、ΔT = 60 K、自然対流条件下で0.48 K/Wの熱抵抗を実現します。プレス成形フィンは厚さ0.3 mm、ピッチ2.0 mm、ベース1.5 mmで、300,000個の生産を通じて±0.05 mm以内に保持されます。160 Tの1ストロークで部品全体を25秒サイクルで成形し、全バッチにCMMレポートと100%油圧プレス漏れ試験を添付して出荷します。
関連記事:なぜヒートシンクにはフィンがあるのか?フィン冷却の物理学を解説
6061-T6アルミニウム製ヒートシンクグリースは、ΔT = 60 K、自然対流条件下で0.48 K/Wの熱抵抗を実現します。フィンは厚さ0.3 mm、ピッチ2.0 mm、ベース1.5 mmで、全バッチにCMMレポートと100%油圧プレス漏れ試験を添付して出荷します。
設計アプローチとプロセス プレス成形は、押出成形では維持できない再現性のある0.3 mmフィンプロファイルを実現します。金型が1ストロークで全フィンを成形するため、300,000個の生産を通じてピッチが±0.05 mm以内に収まります。
160 Tの1ストロークでヒートシンクグリース全体を成形するため、部品コストは複雑さに比例しなくなります。金型は±0.05 mmで稼働し、25秒サイクルで300,000個のラインに対応します。
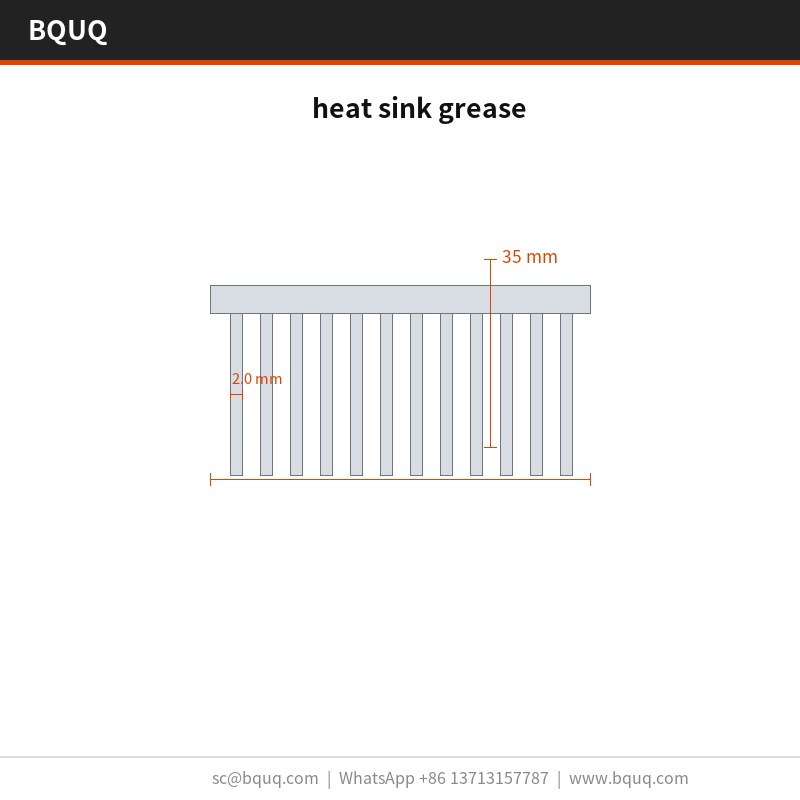
薄肉フィンこそプレス成形の強みです。ピッチ2.0 mmの0.3 mmフィンは、同じ外形寸法の機械加工または押出プロファイルよりも単位体積あたりの表面積が大きくなります。
一体型形状は、2ピースクーラーに見られる接着層を排除し、熱経路を短縮します。6061-T6アルミニウムと気流の間には、プレス成形表面以外に何も介在しません。
サンドブラスト+エポキシ粉体塗装RAL 9005仕上げは成形後に施されるため、機械加工品のようにフィン根部で腐食防止が切断されることがありません。
こちらもご覧ください:金属冲压与CNC车削复合加工的优势
材料選定と表面仕上げ 標準材料は6061-T6アルミニウムで、サンドブラスト+エポキシ粉体塗装RAL 9005で供給されます。1UサーバーやAIアクセラレータへの暴露が懸念される用途では、パッシベーション処理ルートを推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を向上させ、単位質量はほぼ2倍になります。
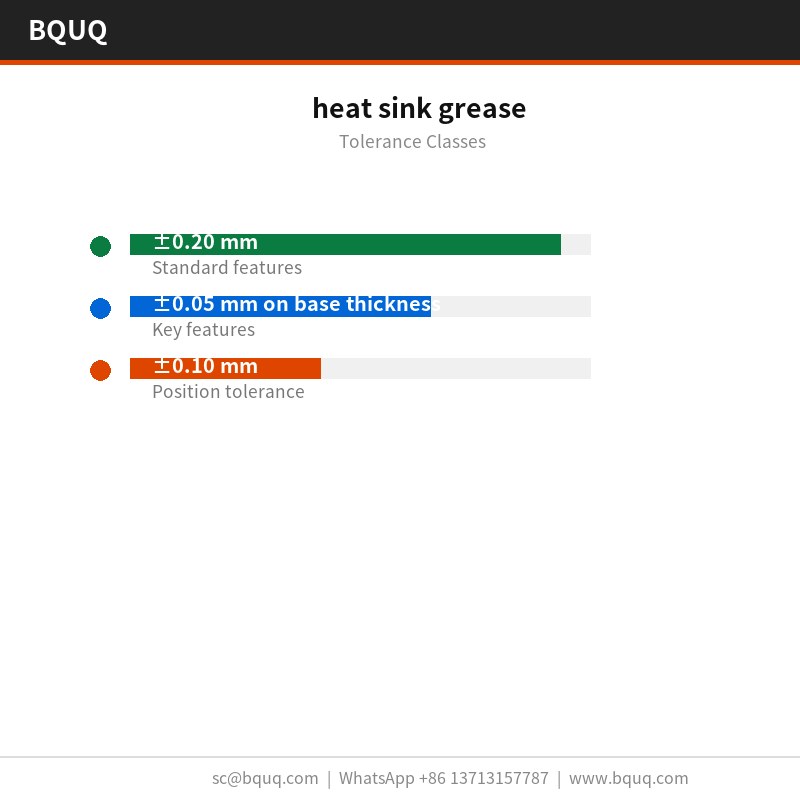
指定可能な公差クラス 一般寸法は±0.20 mmで、ベース厚さの±0.05 mmなどの重要部位は別途保持されます。成形形状は金型の再現性±0.05 mmを継承し、穴位置は±0.10 mmに保持されます。より厳しいクラスには追加のプレス工程が必要なため、金型製作後ではなく前に決定することをお勧めします。
スタンプ金属 vs ダイカストヒートシンク:コストと品質の比較 の詳細はこちら。
出荷前の検査 平坦度は花崗岩定盤上、20 °Cで100 mmあたり0.10 mmの限度に対して検査され、フィンピッチは±0.05 mmで光学的に検証されます。レポートは各ロットに添付されます。
入荷した6061-T6アルミニウムは、プレスに入る前に厚さと硬度が検査されます。成形後、CMMと100%油圧プレス漏れ試験により、100 mmあたり0.10 mmおよび図面に対する2.0 mmが確認されます。
サンプリングは重要寸法がAQL 0.65、一般が1.5で、初品にはCMMと100%油圧プレス漏れ試験を実施します。±0.20 mmを超える偏差が発生した場合は、全ロット選別を実施します。
平坦度は鋳鉄ではなく花崗岩上で測定されます。20 x 20 x 10 mmで100 mmあたり0.10 mmは、ラッピングされていない定盤では異なる値となるためです。記録には両方の測定値が保持されます。
技術資料:CNC加工オイルポンプ部品
この部品の用途 1UサーバーおよびAIアクセラレータのパッケージングと振動規則は、一体型構造を指向しています。プレス成形ヒートシンクグリースにはクリープする接着剤がなく、これが2ピースクーラーの一般的な故障モードです。
1UサーバーおよびAIアクセラレータでは、ベースが通常マウントインターフェースを兼ねます。1.5 mmで100 mmあたり0.10 mmの平坦度は、1UサーバーおよびAIアクセラレータのサーマルパッドに安定した表面を提供します。
1UサーバーおよびAIアクセラレータに取り組む設計者は、熱データよりも先に平坦度を求めます。1UサーバーおよびAIアクセラレータの組立は自動化されており、平坦でないベースはラインを停止させるためです。
おすすめ記事:カスタムU字型アルミニウムヒートシンクチャンネル
1UサーバーおよびAIアクセラレータの設計では、しばしば2.0 m/sの強制空冷経路が採用されます。ΔT = 60 K、自然対流で0.48 K/Wは、1UサーバーおよびAIアクセラレータがファン出力を音響限界以下に抑えながら目標を維持できることを意味します。
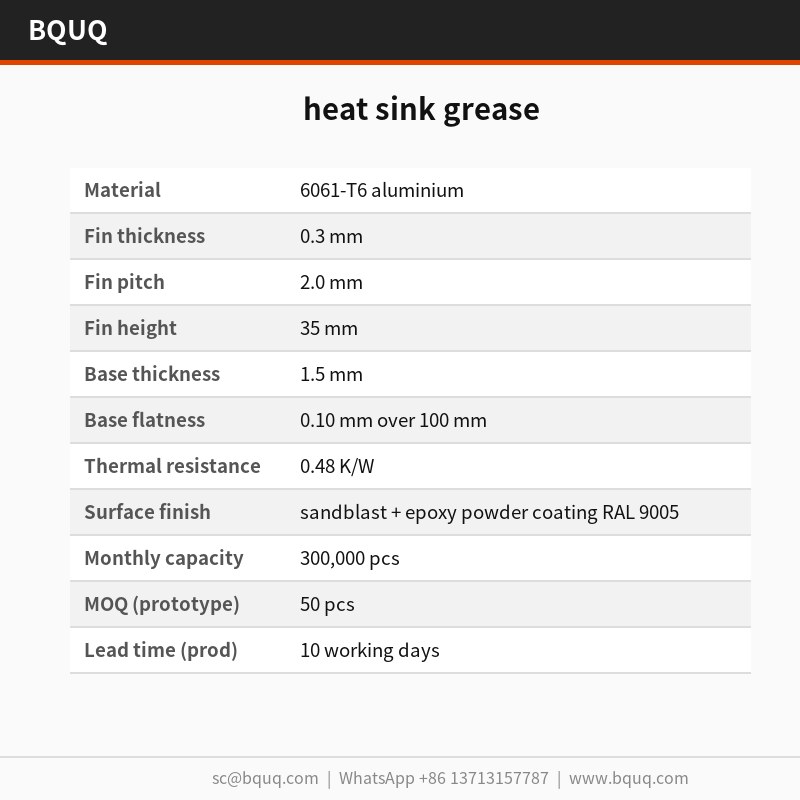
仕様 パラメータ 値 / 範囲 材料 6061-T6アルミニウム フィン厚さ 0.3 mm フィンピッチ 2.0 mm フィン高さ 35 mm ベース厚さ 1.5 mm ベース平坦度 100 mmあたり0.10 mm 熱抵抗 0.48 K/W 熱試験条件 ΔT = 60 K、自然対流 表面仕上げ サンドブラスト+エポキシ粉体塗装RAL 9005 サイズ範囲 20 x 20 x 10 mm
FAQ:ご注文前のご質問 このヒートシンクグリースの最小注文数量は? MOQは試作ロットで50個、量産で5000個です。試作数量を下回ると金型償却が単価を支配するため、サンプルルートをご提案します。図面があれば無料サンプル、5〜7日です。
冷却用途においてメタルスタンピングが適しているのはどのような場合か? と比較してください。
各バッチの品質はどのように検証しますか? 全ロットはCMMと100%油圧プレス漏れ試験で検査され、レポートは出荷品に添付されます。100 mmあたり0.10 mm、2.0 mm、1.5 mm、および穴位置を±0.20 mmに対して確認します。コイルからカートンまでのロットトレーサビリティは10年間保持されます。
どのような公差を保持できますか? 一般寸法は±0.20 mm、ベース厚さの±0.05 mmなどの重要寸法は別途保持されます。成形形状は金型の再現性±0.05 mmを継承します。図面がより厳しい場合は、追加のプレス工程を計画できるよう、金型製作前にご連絡ください。
取付面の平坦度は? 花崗岩定盤上、20 °Cで100 mmあたり0.10 mmです。これは1UサーバーおよびAIアクセラレータにとって重要な数値です。サーマルパッドが均一に接触する必要があるためです。組立にそれ以上の精度が必要な場合は、お知らせいただければ表面研削工程を追加できます。
梱包と輸送条件は? 標準梱包は帯電防止袋+50 kg超の場合木箱です。FOB広州で見積もります。輸出カートンにはロット、数量、検査状況が表示され、検査レポートを含む完全な書類が商品に添付されます。
製造と出荷の方法 工場はISO9001を取得しており、帯電防止袋+50 kg超の場合木箱とともにRoHSおよびREACH書類を出荷できます。コンテナ封印前に、ご要望に応じて第三者SGS検査を手配します。
生産は25秒サイクルで稼働し、100 mmあたり0.10 mmに対してインライン検査を実施します。これにより、繁忙期でも300,000個のコミットメントが信頼できるものとなります。
FOB広州で見積もり、サンプリング用に50個を保持します。サンプリングは図面があれば無料サンプル、5〜7日ですので、初回評価に量産コミットメントは不要です。
お見積り依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
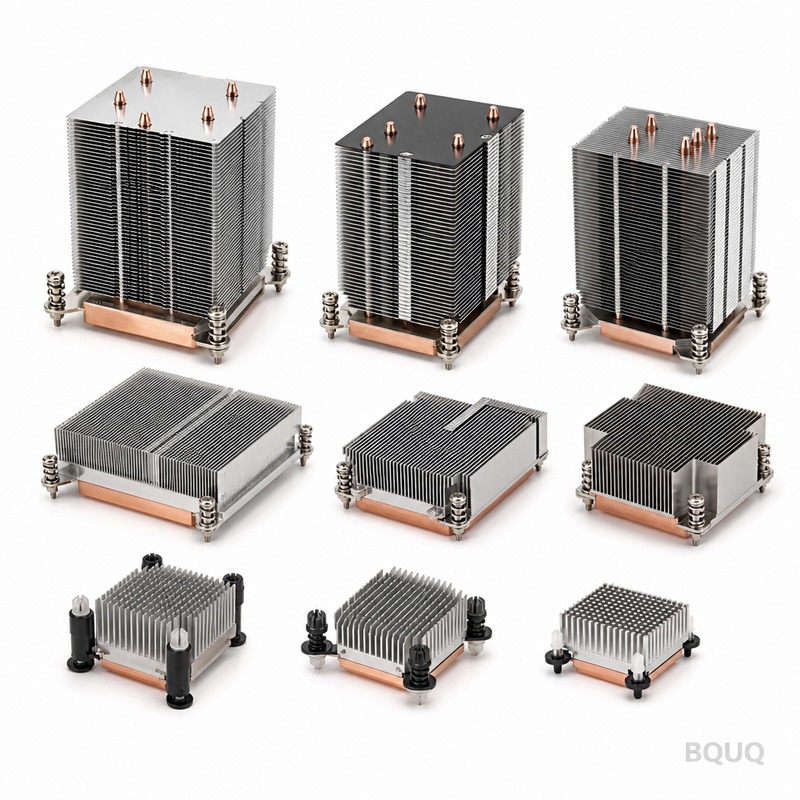
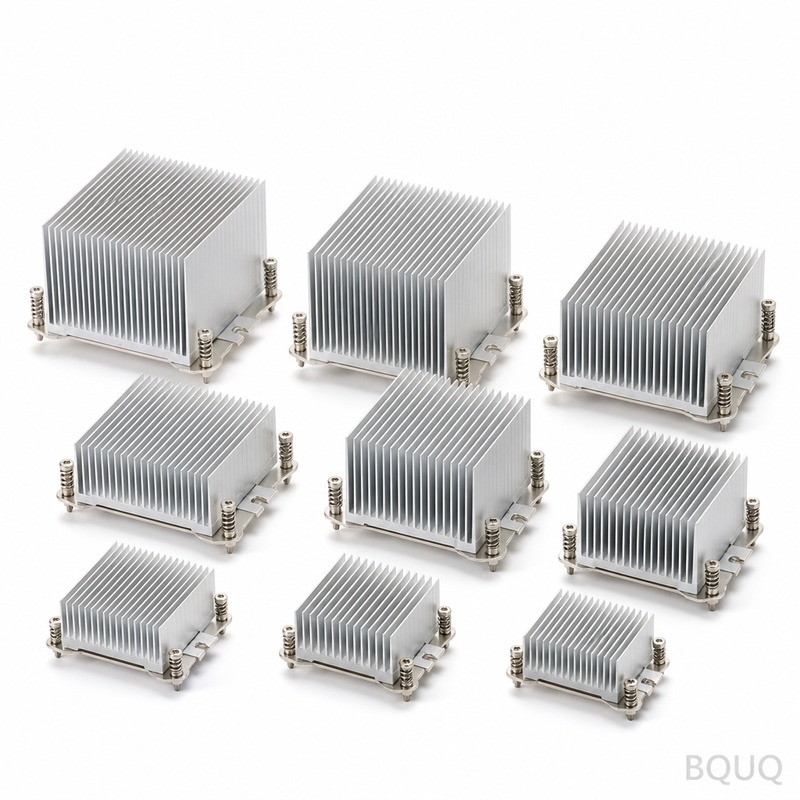
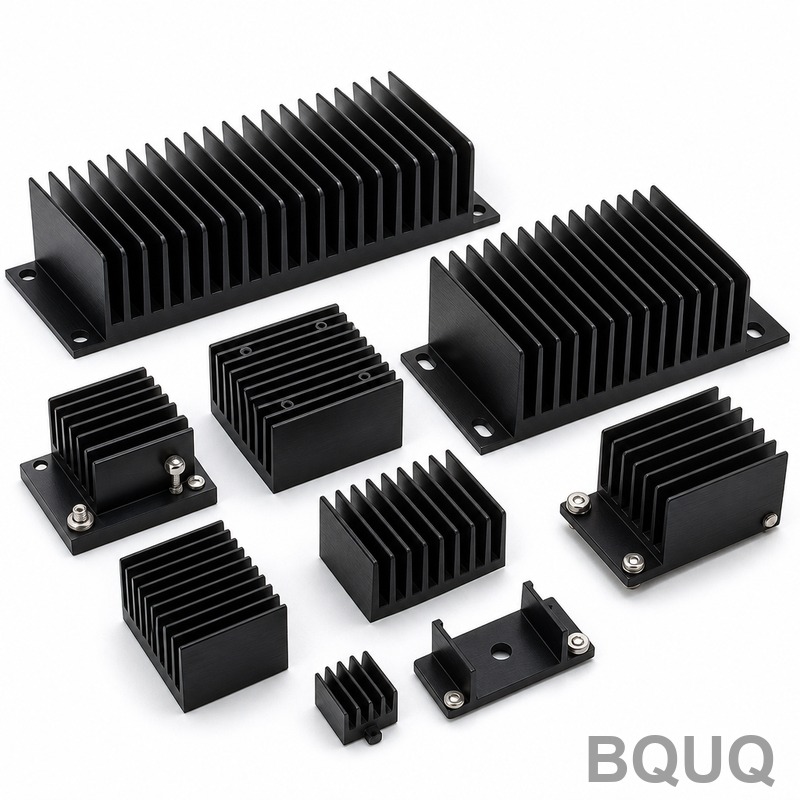
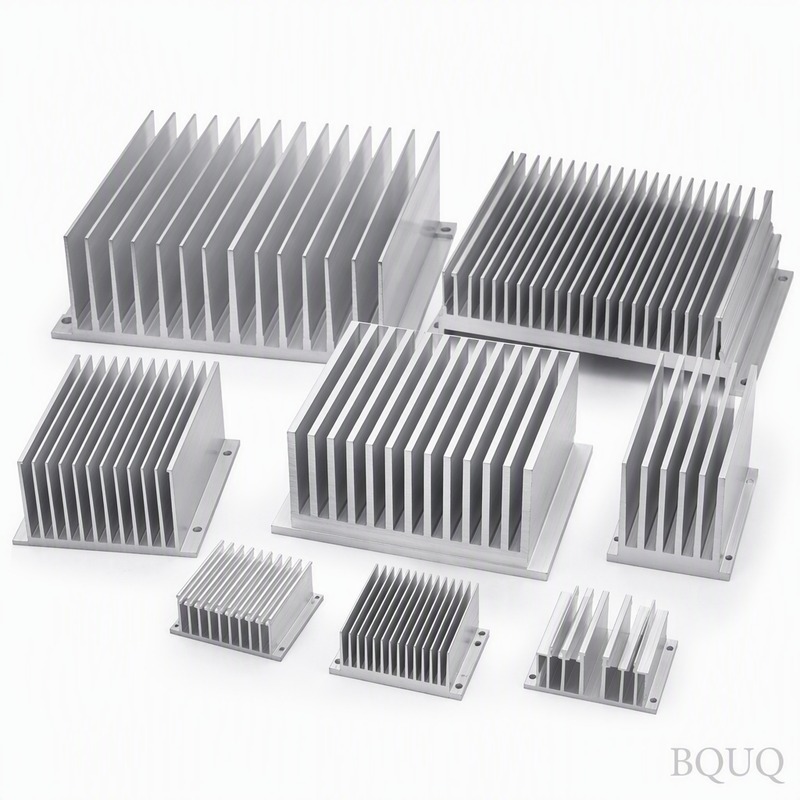
製品ギャラリー
関連記事:カスタムスプリングに最適な材料とは?2024年版・7つの選定要因
こちらもご覧ください:エッジAIの熱管理に最適なコンパクト冷却ソリューションとは?
5Gインフラストラクチャ製造:接続性のための精密部品 の詳細はこちら。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 6061-T6アルミニウム 公差 ±0.05 mm リードタイム 25秒サイクル(プレス成形) MOQ 300,000個ロット 生産能力 300,000個ライン
選定 / 比較 オプション 最適用途 トレードオフ プレス成形6061-T6 ピッチ2.0 mmの0.3 mmフィン、高表面積 160 Tプレス金型が必要 押出プロファイル 単純な一定断面 0.3 mmフィンプロファイルを保持できない 機械加工プロファイル 小ロットまたは複雑な3D形状 単位体積あたりの表面積が低い;フィン根部でコーティングが切断 2ピースクーラー 組立の柔軟性 接着層が熱経路を追加
プロセス / 検査 工程 管理 記録 成形 160 T単一ストローク、25秒サイクル ±0.05 mm金型稼働 フィン形状 ベース1.5 mm上にピッチ2.0 mmの0.3 mmフィン 300,000個を通じてピッチ±0.05 mm以内 表面仕上げ 成形後のサンドブラスト+エポキシ粉体塗装RAL 9005 フィン根部で腐食防止が intact 検査 CMMレポート 全バッチ 漏れ試験 100%油圧プレス漏れ試験 全バッチ
よくある質問 このヒートシンクグリースはどのような熱抵抗を実現しますか? ΔT = 60 K、自然対流条件下で0.48 K/Wを実現します。ベース1.5 mm上にピッチ2.0 mmの0.3 mmフィンが表面積を最大化し、一体型プレス成形6061-T6形状が2ピースクーラーに見られる接着層を排除します。
技術資料:マルチタスクCNC工作機械とは何か、そしてなぜ今や精密製造業の標準となっているのか?
0.3 mmフィンに押出ではなくプレス成形を選ぶ理由は? プレス成形は、押出では実現できない再現性のある0.3 mmフィンプロファイルを保持します。金型が1ストロークで全フィンを成形し、300,000個の生産を通じてピッチを±0.05 mm以内に保ちます。160 Tの1ストロークで部品全体を25秒サイクルで成形します。
おすすめ記事:CNC切削工具の選定:精密加工のための総合ガイド
フィンピッチとプロファイルでどのような公差を保持できますか? 金型は±0.05 mmで稼働し、300,000個の生産を通じてピッチは±0.05 mm以内に収まります。ベース1.5 mm上にピッチ2.0 mmの0.3 mmフィンは160 Tの1ストロークで成形されるため、押出フィンに典型的なドリフトなしでプロファイルが再現されます。
水素燃料電池バイポーラプレートコレクション と比較してください。
各バッチにどのような検査と漏れ試験が添付されますか? 全バッチにCMMレポートと100%油圧プレス漏れ試験が添付されます。CMMは0.3 mmフィンプロファイル、2.0 mmピッチ、1.5 mmベースを検証し、油圧プレス漏れ試験は出荷前に各部品を確認します。
コーティングはフィン根部での成形にどう耐えますか? サンドブラスト+エポキシ粉体塗装RAL 9005は成形後に施されます。これにより、コーティングが切断される可能性のある機械加工品とは異なり、フィン根部で腐食防止が維持されます。ピッチ2.0 mmの0.3 mmフィンは完全に被覆されたままです。
サイクルタイムと生産能力は? 25秒サイクルで300,000個のラインに対応します。160 Tの1ストロークでヒートシンクグリース全体を成形するため、部品コストは複雑さに比例しなくなります。金型は300,000個の全生産を通じて±0.05 mmで稼働します。
フィンの複雑さで部品コストは増加しますか? いいえ。160 Tの1ストロークでヒートシンクグリース全体を成形するため、部品コストは複雑さに比例しなくなります。ベース1.5 mm上にピッチ2.0 mmの0.3 mmフィンは、300,000個ライン用に25秒サイクルで1ストロークで生産されます。
関連記事