製品の詳細 目次
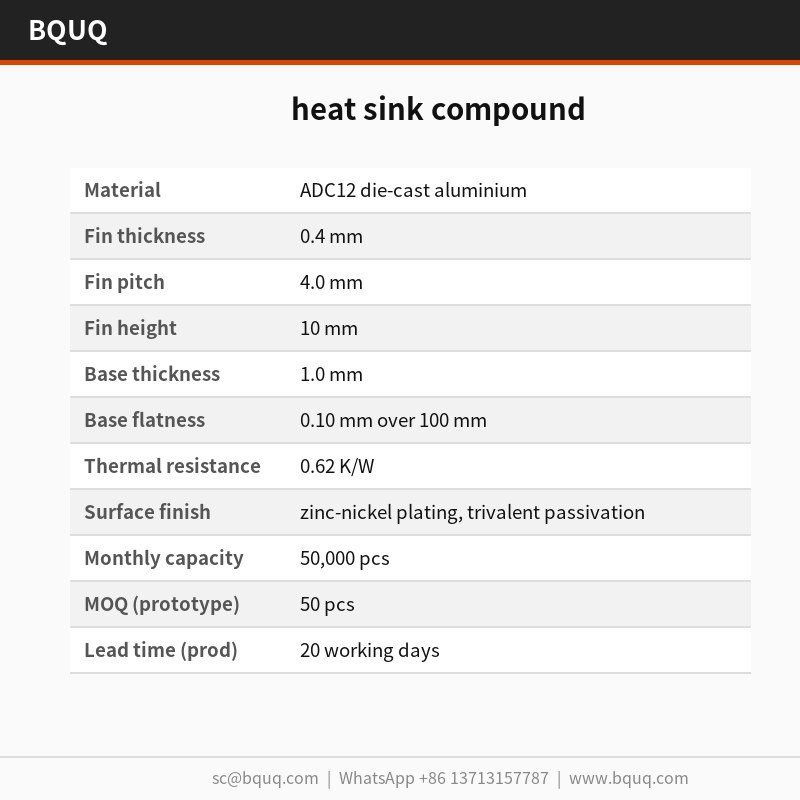
重要なポイント この放熱グリスは、ADC12ダイカストアルミニウムからプレス成形され、0.4 mmのフィンを4.0 mmピッチで配置し、ΔT = 60 Kにおいて測定熱抵抗0.62 K/Wを実現しています。1.0 mmのベースは100 mmあたり0.10 mmの平面度を保持し、花岗岩定盤上で検証済みです。単一の25 Tストロークで部品全体を成形し、18秒のサイクルで東莞のISO9001ラインにおいて月産50,000個を供給しています。
重要なポイント この放熱グリスは、ADC12ダイカストアルミニウムからプレス成形され、0.4 mmのフィンを4.0 mmピッチで配置し、ΔT = 60 Kにおいて測定熱抵抗0.62 K/Wを実現しています。1.0 mmのベースは100 mmあたり0.10 mmの平面度を保持し、花岗岩定盤上で検証済みです。単一の25 Tストロークで部品全体を成形し、18秒のサイクルで東莞のISO9001ラインにおいて月産50,000個を供給しています。
この放熱グリスは、ADC12ダイカストアルミニウムからプレス成形され、0.4 mmのフィンを4.0 mmピッチで配置することで、ΔT = 60 Kにおいて測定熱抵抗0.62 K/Wを実現しています。1.0 mmのベースは100 mmあたり0.10 mmを保持し、花岗岩定盤上で検証済みであり、東莞の単一ISO9001ラインから月産50,000個で生産されています。
設計アプローチとプロセス ベースとフィンを一体プレス成形しているため、破損するろう付け接合部が存在しません。実装面の100 mmあたり0.10 mmの平面度は金型から直接保持され、熱界面の接触が均一に保たれます。
単一の25 Tストロークで放熱グリス全体を成形するため、部品コストは複雑さに比例して増加しません。金型は±0.03 mmで稼働し、18秒のサイクルで月産50,000個のラインに供給しています。
一体型形状により、二部品クーラーに見られる接着層が排除され、熱経路が短縮されます。ADC12ダイカストアルミニウムと気流の間には、プレス成形面以外に何も介在しません。
ADC12ダイカストアルミニウムをプレス成形することで、エンベロープに応じて650 gからの軽量な放熱グリスを実現し、フィン密度を犠牲にしません。これは気流経路長が筐体によって既に固定されている場合に重要です。
亜鉛ニッケルめっき、三価クロメート化成処理仕上げは成形後に施されるため、機械加工代替品のようにフィン根部で腐食保護が切断されることがありません。
材料選定と表面仕上げ 標準材料はADC12ダイカストアルミニウムで、亜鉛ニッケルめっき、三価クロメート化成処理が施されています。LED高天井照明への暴露が懸念される用途では、化成処理ルートを推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を高め、単位質量は約2倍になります。
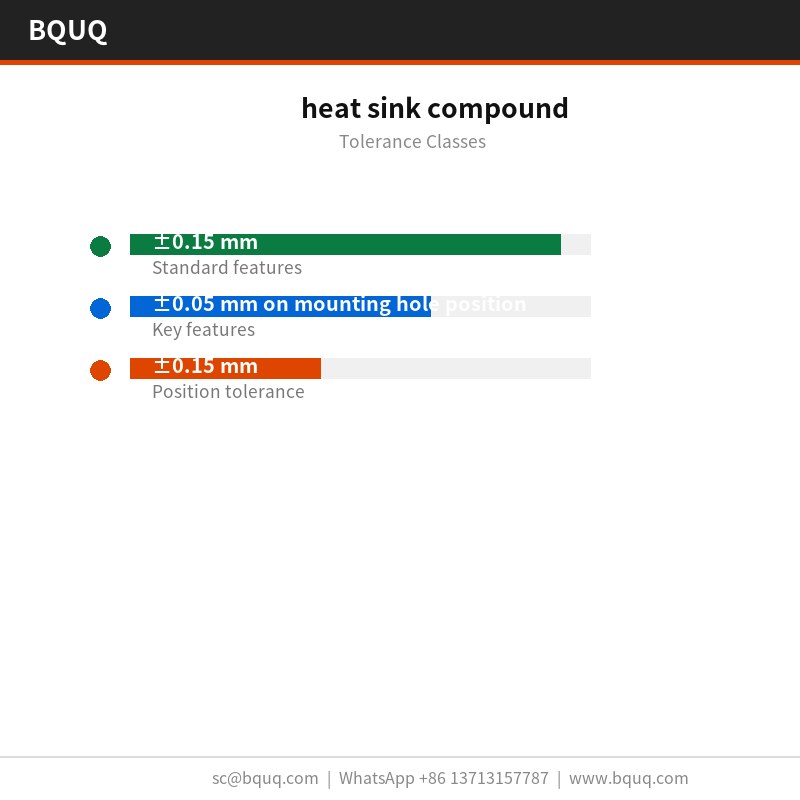
指定可能な公差クラス 一般寸法は±0.15 mmで、実装穴位置の±0.05 mmなどの重要特性は別途保持されます。成形形状は金型の再現性±0.03 mmを継承し、穴位置は±0.15 mmで保持されます。より厳しいクラスには追加のプレス工程が必要なため、金型製作後ではなく前に決定する価値があります。
出荷前の検査 各バッチには光学式比較測定器0.002 mmによるCMMレポートが付属します。平面度、ピッチ、ベース厚さ、穴位置を記録し、±0.15 mmを超えるものはラインから出る前にフラグを立てます。
関連記事:中国工場とのサンプル承認:プロセス
入荷したADC12ダイカストアルミニウムは、プレスに入る前に厚さと硬度を検査します。成形後、光学式比較測定器0.002 mmにより100 mmあたり0.10 mmおよび図面に対する4.0 mmを確認します。
こちらもご覧ください:BQUQ CNC加工コンベヤーローラー部品 – 高精度振れ ≤0.02mm
サンプリングは重要寸法にAQL 0.65、一般に1.5を適用し、初品ごとに光学式比較測定器0.002 mmを使用します。±0.15 mmを超える偏差は全ロット選別をトリガーします。
成形後に0.4 mmのフィン先端のバリと割れを検査します。プレス成形は図面寸法を変えることなく根部を割ることがあるためです。バリ限界は部品ごとに設定されています。
Seeed Studio XIAO用アルミニウムヒートシンク の詳細はこちら。
この部品の用途 LED高天井照明の製造では、100 mmあたり0.10 mmの実装面が熱定格と同じくらい重要です。熱界面材料が均一に広がるか、片端に溜まるかを決定するからです。
放熱グリスがLED高天井照明の量産で使用される場合、部品間の一貫性が現場返品を決定します。50,000個の生産で±0.03 mmは熱曲線を1つのバンド内に保ちます。
LED高天井照明に取り組む設計者は、熱データよりも先に平面度を求めます。LED高天井照明の組立は自動化されており、平坦でないベースはラインを停止させるからです。
技術資料:EVの軽量化は金属プレス業界をどう変えているのか?
LED高天井照明の設計では、しばしば2.0 m/sの強制空冷経路を採用します。ΔT = 60 K、自然対流で0.62 K/Wであれば、LED高天井照明はファン動力を音響限界以下で目標を維持できます。
仕様 パラメータ 値 / 範囲 材料 ADC12ダイカストアルミニウム フィン厚さ 0.4 mm フィンピッチ 4.0 mm フィン高さ 10 mm ベース厚さ 1.0 mm ベース平面度 100 mmあたり0.10 mm 熱抵抗 0.62 K/W 熱試験条件 ΔT = 60 K、自然対流 表面仕上げ 亜鉛ニッケルめっき、三価クロメート化成処理 サイズ範囲 120 x 80 x 50 mm
FAQ:ご注文前のご質問 どのような公差を保持できますか? 一般寸法は±0.15 mm、実装穴位置の±0.05 mmなどの重要寸法は別途保持されます。成形形状は金型の再現性±0.03 mmを継承します。図面がより厳しい場合、追加のプレス工程を計画できるよう金型製作前にご連絡ください。
押出ヒートシンクと比較してどうですか? 押出は年間約500,000個以上で安価になり、より滑らかなプロファイルが得られます。プレス成形はそれ以下で、またフィンゲージが0.5 mm未満になる場合に優位です。押出は0.4 mmを安定的に保持できないからです。LED高天井照明の試作では、通常金型コストが決定要因となります。
熱抵抗を試験していますか? ΔT = 60 K、自然対流で試験し、0.62 K/Wを報告します。これは定常状態の数値であり、過渡ではありません。LED高天井照明の初回電源投入挙動には別の試験が必要で、ご要望に応じて実施できます。
放熱グリスを異なるサイズで製造できますか? シリーズは120 x 80 x 50 mmをカバーし、単位重量は650 gからです。ベースはプレス成形のため、新しいサイズは新しいプレスラインではなくダイインサートの変更であり、開発は通常8週間ではなく2週間です。
放熱グリスを組立済みで供給できますか? はい。クリップ、ねじ、ファンシュラウドをキット組立として追加でき、部品はセットごとに袋詰めしてラベル付けします。これはLED高天井照明プログラムで一般的で、約3営業日を追加します。
製造と出荷の方法 金型は社内で製作しており、これにより50,000個のプログラム全体で部品ごとにドリフトするのではなく±0.03 mmが保持されます。
おすすめ記事:射出成形金型およびプレス金型におけるダイスプリング
品質スタッフは別室ではなくプレス機の隣に配置されています。4.0 mmまたは100 mmあたり0.10 mmの偏差は、最終検査ではなく金型で生産を停止させます。
FOB広州で見積もり、サンプリング用に50個を保持します。サンプリングはサンプル費用30~80 USDのため、初回評価に生産コミットメントは不要です。
5Gおよび通信機器向けの最適なヒートシンクソリューションとは と比較してください。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
関連記事:カスタムスプリングフィールドエクコン4.0C背面カバープレート
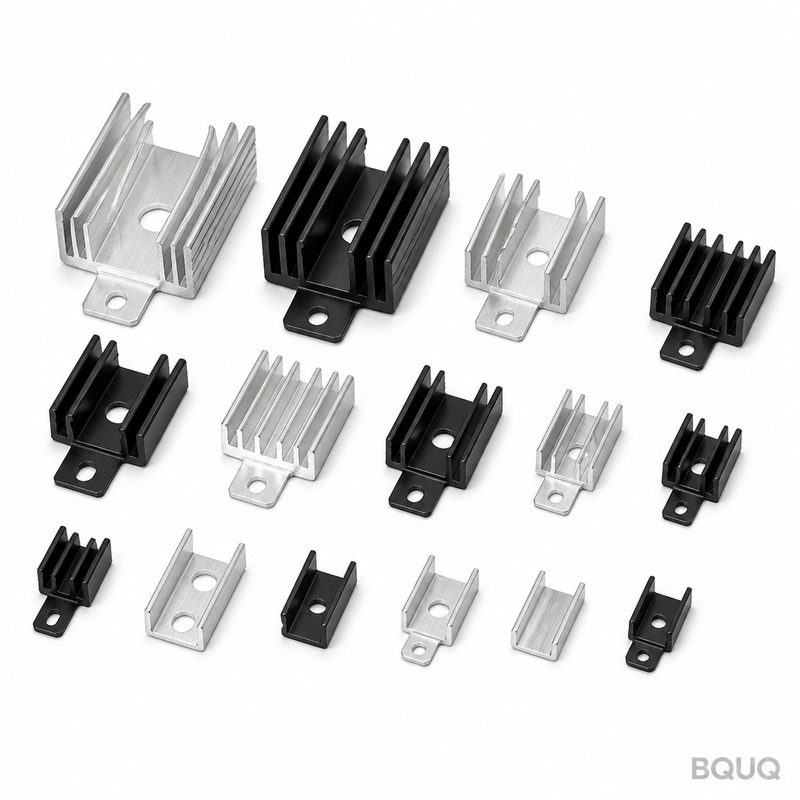
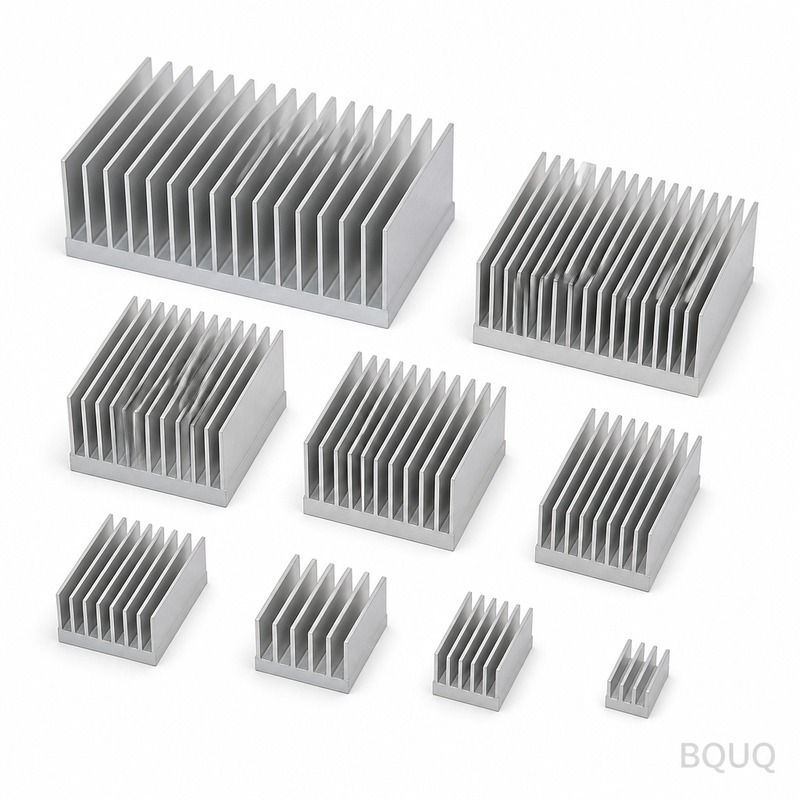
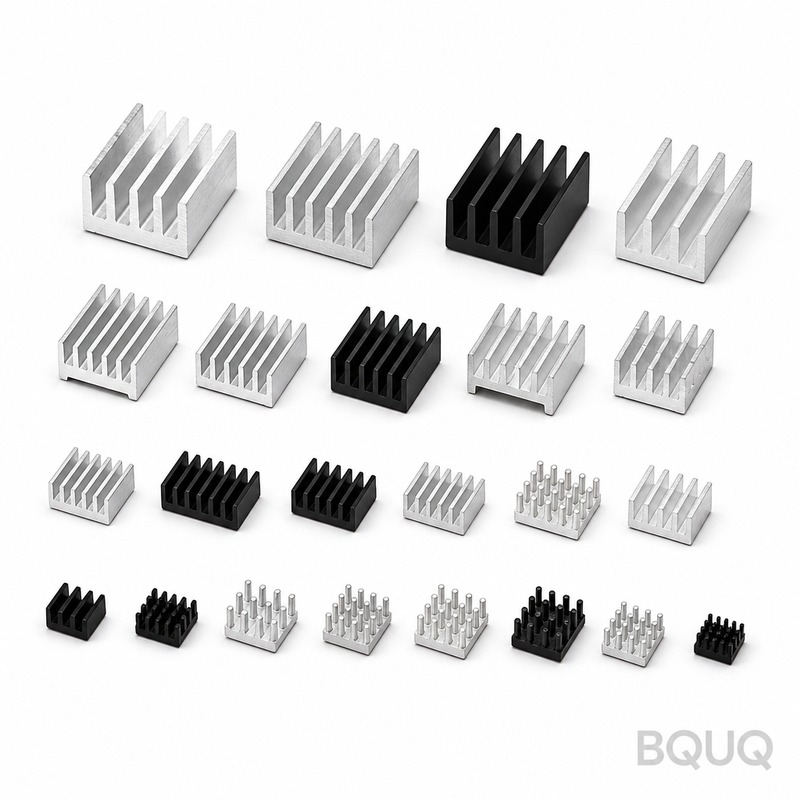
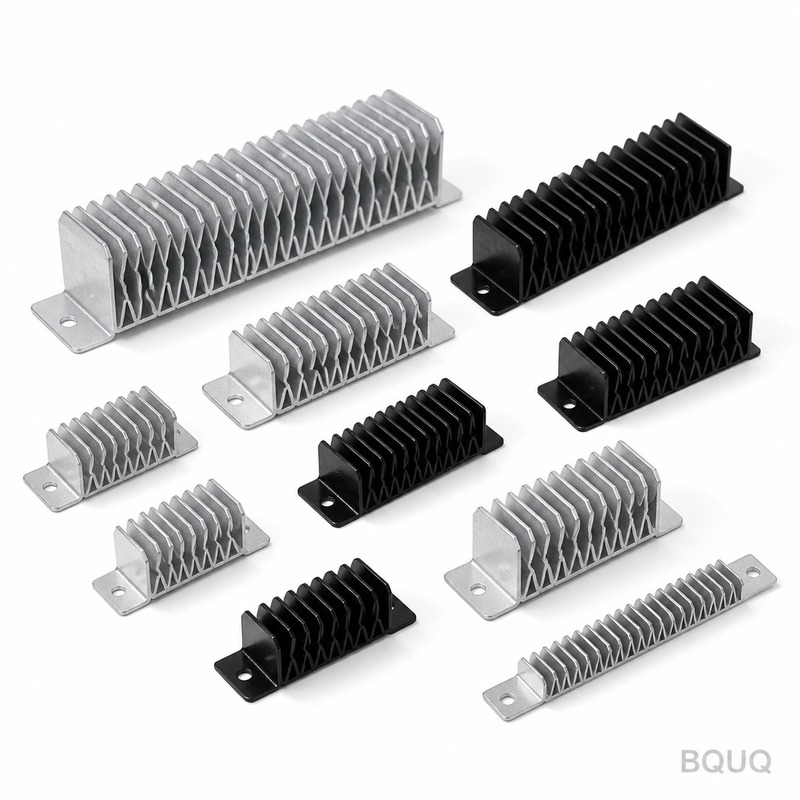
製品ギャラリー
こちらもご覧ください:地域市場のスピード:アジア太平洋、北米、ヨーロッパのヒートシンク生態の違いとチャンス
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 ADC12ダイカストアルミニウム 公差 ±0.03 mm 金型 リードタイム このプロセスの標準 MOQ このプロセスの標準 生産能力 月産50,000個
選定 / 比較 オプション 最適用途 トレードオフ 一体型プレス放熱グリス 均一な熱界面接触とろう付け接合部なし ±0.03 mm公差の金型が必要 接着層付き二部品クーラー ベースとフィン材料を分ける必要がある用途 熱経路の追加と接着剤故障の可能性 ADC12ダイカストアルミニウム 650 gからの軽量放熱グリス ダイカストプロセスによるフィン密度の制限 三価クロメート化成処理亜鉛ニッケルめっき プレス面の耐食性 追加の仕上げ工程
プロセス / 検査 段階 管理 記録 プレス成形 単一25 Tストロークで部品全体を成形 18秒サイクルタイム 平面度 実装面100 mmあたり0.10 mm 花岗岩定盤上で検証 熱性能 ΔT = 60 Kで0.62 K/W 測定熱抵抗 金型 ±0.03 mm 金型稼働 出荷 出荷前の検査 東莞のISO9001ライン
よくあるご質問 この放熱グリスの熱抵抗は? 測定熱抵抗はΔT = 60 Kで0.62 K/Wです。これはADC12ダイカストアルミニウムからプレス成形された4.0 mmピッチの0.4 mmフィンで達成され、一体型設計により二部品クーラーに見られる接着層が排除されています。
放熱グリスにはどの材料が使用されていますか? ADC12ダイカストアルミニウムからプレス成形されています。この材料はエンベロープに応じて650 gからの軽量な放熱グリスを実現し、フィン密度を犠牲にしません。三価クロメート化成処理付き亜鉛ニッケルめっき仕上げがプレス面に耐食性を提供します。
実装面の平面度公差は? 1.0 mmのベースは実装面で100 mmあたり0.10 mmの平面度を保持し、花岗岩定盤上で検証済みです。この平面度は金型から直接保持され、熱界面接触を均一に保ち、0.62 K/Wの熱抵抗を支えます。
生産能力とリードタイムは? 組立は東莞の単一ISO9001ラインから月産50,000個で生産されています。18秒のサイクルがこのラインに供給しています。リードタイムはこのプロセスの標準です。ご注文数量と金型状況に基づく現在のスケジュールについてはお問い合わせください。
BQUQ CNC加工ギヤボックスシャフト の詳細はこちら。
製造プロセスを説明できますか? 単一の25 Tストロークで放熱グリス全体を成形するため、部品コストは複雑さに比例して増加しません。金型は±0.03 mmで稼働します。ベースとフィンを一体プレス成形しているため、破損するろう付け接合部がなく、一体型形状により二部品クーラーに見られる接着層が排除されます。
技術資料:ヒートシンクの表面処理は熱性能にどのように影響するか?
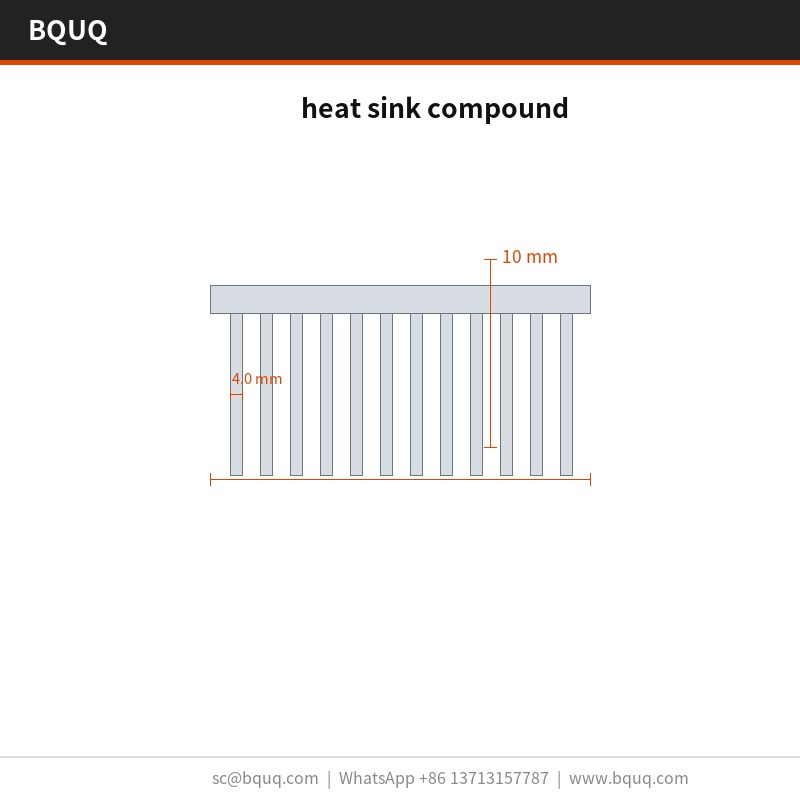
フィン寸法とピッチは? 放熱グリスは4.0 mmピッチの0.4 mmフィンを備えています。このフィン密度はADC12ダイカストアルミニウムと単一25 Tストロークで達成されています。1.0 mmのベースがフィンを支え、実装面で100 mmあたり0.10 mmの平面度を維持します。
出荷前にどのような検査が行われますか? 出荷前の検査には、花岗岩定盤上での100 mmあたり0.10 mmの平面度の検証と、ΔT = 60 Kでの0.62 K/Wの測定熱抵抗が含まれます。東莞のISO9001ラインは18秒サイクルで月産50,000個を生産しています。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 ADC12ダイカストアルミニウム 公差 ±0.03 mm(金型) リードタイム 記事に記載なし MOQ 記事に記載なし 生産能力 月産50,000個
選定 / 比較 オプション 最適用途 トレードオフ 一体型プレス放熱グリス 大量生産、均一な熱接触 プレス互換形状に限定 二部品接着クーラー ベースとフィンを分ける必要がある複雑形状 接着層が熱抵抗を追加し、故障点の可能性 機械加工ヒートシンク 試作または少量、厳しい公差 部品あたりのコスト高、サイクルタイム長 押出ヒートシンク シンプルなプロファイル、中量生産 設計柔軟性が低く、フィンに二次加工が必要
よくあるご質問 この放熱グリスの熱抵抗は? 測定熱抵抗はΔT = 60 Kで0.62 K/Wです。この値は4.0 mmピッチの0.4 mmフィンと1.0 mmベースで達成され、大量生産用途で効率的な放熱を保証します。
どの材料が使用され、その理由は? ADC12ダイカストアルミニウムからプレス成形されています。この合金は良好な熱伝導性とダイカスト流動性を提供し、薄いフィンと複雑な形状を可能にします。一体型設計はろう付け接合部を排除し、信頼性と熱性能を向上させます。
平面度仕様は? 実装面は100 mmあたり0.10 mmの平面度を保持し、花岗岩定盤上で検証済みです。これにより均一な熱界面接触が保証され、接触抵抗が低減し、全体的な熱伝達効率が向上します。
生産能力とリードタイムは? 東莞のラインは18秒サイクルタイムで月産50,000個を生産しています。リードタイムはご注文数量と金型の可用性に依存します。具体的な見積もりについてはお問い合わせください。
おすすめ記事:カスタムヒートシンク費用2026:価格要因、公差、リードタイム
フィンピッチや厚さをカスタマイズできますか? はい、金型は±0.03 mmで稼働し、フィン厚さとピッチのカスタマイズが可能です。ただし、現在の設計は最適な熱性能のために4.0 mmピッチの0.4 mmフィンを使用しています。カスタマイズソリューションについては当社エンジニアにご相談ください。
どのような品質認証を取得していますか? 当社の製造ラインはISO9001認証を取得しています。仕様が満たされていることを確認するため、毎回の出荷を検査します。適合証明書は各注文に添付されます。
DFMフィードバックループ:見積もりを設計インプットに変える と比較してください。
放熱グリスは出荷用にどのように梱包されますか? 部品は輸送中の損傷を防ぐために梱包され、通常はトレイまたはバルク袋に入れられます。ご要望に応じてカスタム梱包が可能です。中国東莞から世界中に出荷しています。
関連記事