製品の詳細
重要なポイント
銅合金CuZn37のヒートシンクは、ΔT = 75 K、強制空冷2.0 m/sの条件下で0.35 K/Wの熱抵抗を実現します。フィンは厚さ0.3 mm、ピッチ1.5 mmで、3.0 mmのベース上に形成されています。プレス加工により、80万個の連続生産においてもピッチは±0.05 mm以内に維持され、110 Tプレスの18秒サイクルで、穴位置は±0.10 mmに保たれます。
関連記事:VFDインバータ用スタンプフィンヒートシンク
重要なポイント
銅合金CuZn37のヒートシンクは、ΔT = 75 K、強制空冷2.0 m/sの条件下で0.35 K/Wの熱抵抗を実現します。フィンは厚さ0.3 mm、ピッチ1.5 mmで、3.0 mmのベース上に形成されています。プレス加工により、80万個の連続生産においてもピッチは±0.05 mm以内に維持され、110 Tプレスの18秒サイクルで、穴位置は±0.10 mmに保たれます。
銅合金CuZn37のヒートシンクは、ΔT = 75 K、強制空冷2.0 m/sの条件下で0.35 K/Wの熱抵抗を実現します。フィンは厚さ0.3 mm、ピッチ1.5 mmで、3.0 mmのベース上に形成されており、すべてのロットはCMM検査報告書とCMMおよび花岗岩定盤とともに出荷されます。
設計アプローチとプロセス
プレス加工は、押出加工では維持できない再現性のある0.3 mmのフィンプロファイルを実現します。金型が1ストロークで全フィンを成形するため、80万個の連続生産においてもピッチは±0.05 mm以内に維持されます。
こちらもご覧ください:金属スタンピングの最小注文数量とは?MOQを解説
110 Tの1ストロークでヒートシンク全体を成形するため、部品コストは複雑さに比例しなくなります。金型精度は±0.05 mmで、18秒のサイクルが80万個のラインに供給されます。
カスタム銅ベースアルミフィン放熱器 の詳細はこちら。
現在、1社のサプライヤーが同じ110 Tプレスファミリーから0.3 mmから0.3 mmまでのフィンゲージに対応しているため、熱設計の変更は新しいベンダーではなく金型の変更で済みます。
銅合金CuZn37をプレス加工することで、ヒートシンクはエンベロープに応じて280 gからと軽量に保たれ、フィン密度を犠牲にしません。これは、エンクロージャによって空気流路長がすでに固定されている場合に重要です。
すべてのストロークが寸法的に同一であるため、±0.10 mmの穴位置がバッチ全体で維持されます。これがEVおよびOBC充電器の量産プログラムを再現可能にしています。
材料選定と表面仕上げ
標準材料は銅合金CuZn37で、黒色アノダイズType II、10-15 µmで供給されます。EVおよびOBC充電器への暴露が懸念される用途では、パッシベーション処理を推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を高めますが、単位質量は約2倍になります。
指定可能な公差クラス
一般寸法は±0.15 mmで、ベース厚さの±0.05 mmなどの重要部位は別途管理されます。成形形状は金型の再現性±0.05 mmを継承し、穴位置は±0.10 mmに保たれます。より厳しいクラスには追加のプレス工程が必要となるため、金型製作後ではなく前に決定する価値があります。
技術資料:中国輸入のインコタームズ:FOB、EXW、DDPを解説
出荷前の検査
平坦度は花岗岩定盤上で、20 °C、100 mmあたり0.15 mmの限度に対して検査され、フィンピッチは光学的に±0.05 mmで検証されます。報告書は各ロットに添付されます。
各バッチにはCMM検査報告書とCMMおよび花岗岩定盤が付属します。平坦度、ピッチ、ベース厚さ、穴位置を記録し、±0.15 mmを超えるものはラインを出る前にフラグを立てます。
ロットトレーサビリティはコイルからカートンまで一貫しており、ヒート番号、プレスストローク範囲、検査記録が添付されるため、現場の問題を特定のロットに紐付けることができます。
平坦度は铸铁ではなく花岗岩上で測定されます。これは、120 x 80 x 50 mmにおいて100 mmあたり0.15 mmが、ラッピングされていない定盤では異なる読み取り値となるためです。記録には両方の測定値が保持されます。
この部品の用途
EVおよびOBC充電器では、0.35 K/Wの定格がエンクロージャに必要な空気流量を決定します。EVおよびOBC充電器の接合部温度では、1.5 mmピッチの0.3 mmフィンがセンサー許容範囲内にデルタTを保ちます。
EVおよびOBC充電器のパッケージングと振動規則は一体型構造を指向します。プレス加工ヒートシンクはクリープする接着剤がなく、これが二部品クーラーの一般的な故障モードです。
EVおよびOBC充電器の設計では、しばしば2.0 m/sの強制空冷経路が用いられます。ΔT = 75 K、強制空冷2.0 m/sでの0.35 K/Wは、EVおよびOBC充電器がファン出力を音響限界以下に抑えつつ目標を維持できることを意味します。
EVおよびOBC充電器の試作では、72時間で図面レビューと初品検査をカバーします。量産ロットは±0.05 mmの能力が承認され次第、12営業日に移行します。
仕様
| パラメータ | 値 / 範囲 |
|---|
| 材料 | 銅合金CuZn37 |
| フィン厚さ | 0.3 mm |
| フィンピッチ | 1.5 mm |
| フィン高さ | 50 mm |
| ベース厚さ | 3.0 mm |
| ベース平坦度 | 100 mmあたり0.15 mm |
| 熱抵抗 | 0.35 K/W |
| 熱試験条件 | ΔT = 75 K、強制空冷2.0 m/s |
| 表面仕上げ | 黒色アノダイズType II、10-15 µm |
| サイズ範囲 | 120 x 80 x 50 mm |
FAQ:ご注文前のご質問
推奨材料は何ですか?
銅合金CuZn37が標準的な選択です。腐食環境でのEVおよびOBC充電器には、黒色アノダイズType II、10-15 µmを施した6063-T5を指定します。最高の導電性が必要な場合は銅C110に移行しますが、コストと重量が増加する一方、同じエンベロープで熱抵抗は約半分に低下します。
異なるサイズのヒートシンクも製作できますか?
ファミリーは120 x 80 x 50 mmをカバーし、単位重量は280 gからです。ベースはプレス加工されるため、新しいサイズは新しいプレスラインではなくダイインサートの変更で済み、開発期間は通常8週間ではなく2週間です。
おすすめ記事:BQUQ 自動車用スタンピング部品 – 高精度・高硬度・短納期
取得している品質認証は何ですか?
工場はISO9001認証を取得しており、部品はご要望に応じてRoHSおよびREACH宣言書とともに出荷されます。第三者機関によるSGS検査はコンテナ封印前に手配可能で、これはほとんどのEVおよびOBC充電器バイヤーが指定するものです。
サンプリング前に熱シミュレーションを支援できますか?
はい。エンクロージャの空気流量、入口温度、放熱すべき熱負荷をお送りいただければ、定常状態モデルを実行し、推奨される0.3 mmと1.5 mmの組み合わせを返します。これにより通常、金型の反復が1回節約されます。
御社のヒートシンクとスカイブフィンヒートシンクの違いは何ですか?
スカイブフィンは切削加工されるため、薄く高いフィンが得られ、所定の高さでより高い密度が得られますが、コストはフィン面積に直接比例します。プレス加工は1ストロークで同じ結果を実現し、80万個以下では単位コストがはるかに低くなります。固定高さのエンクロージャでのEVおよびOBC充電器には、通常プレス加工が正解です。
中国工場からのトライアル発注:小ロット認定を正しく行う方法 と比較してください。
製造と出荷の方法
工場はISO9001を取得しており、50 kgを超える場合は帯電防止袋+木枠でRoHSおよびREACH文書を同梱して出荷できます。第三者機関によるSGS検査はコンテナ封印前にご要望に応じて手配されます。
品質担当者は別室ではなくプレス機の隣に配置されています。1.5 mmまたは100 mmあたり0.15 mmの偏差は、最終検査ではなく金型の段階で生産を停止させます。
見積はFOB広州で、サンプリング用に50個を確保しています。サンプリングはサンプル費用30-80 USDのため、初回評価に量産コミットメントは不要です。
見積依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
関連記事:CNC加工モーターサイクル部品
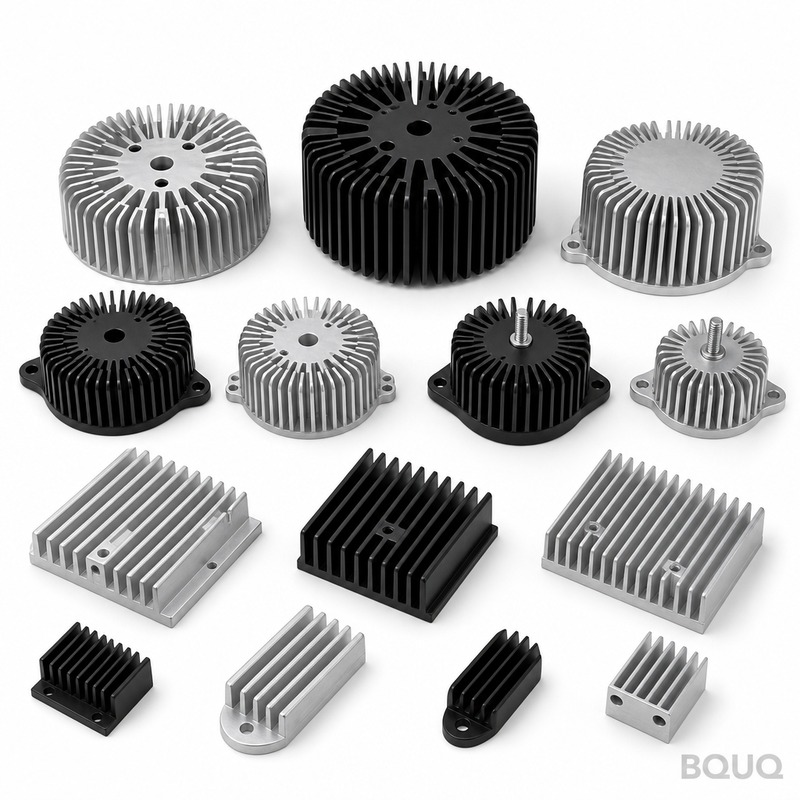
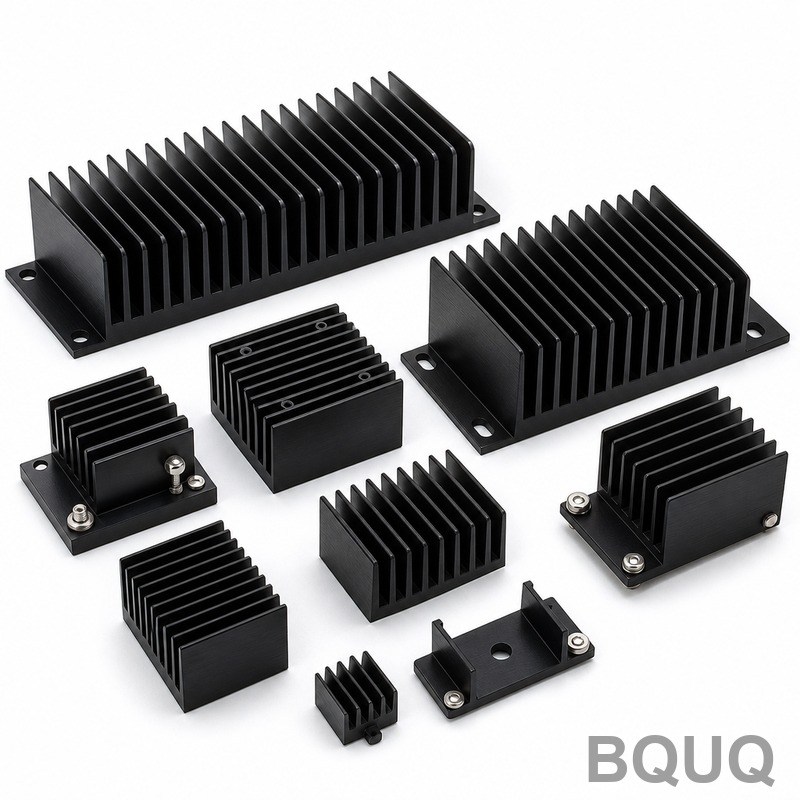
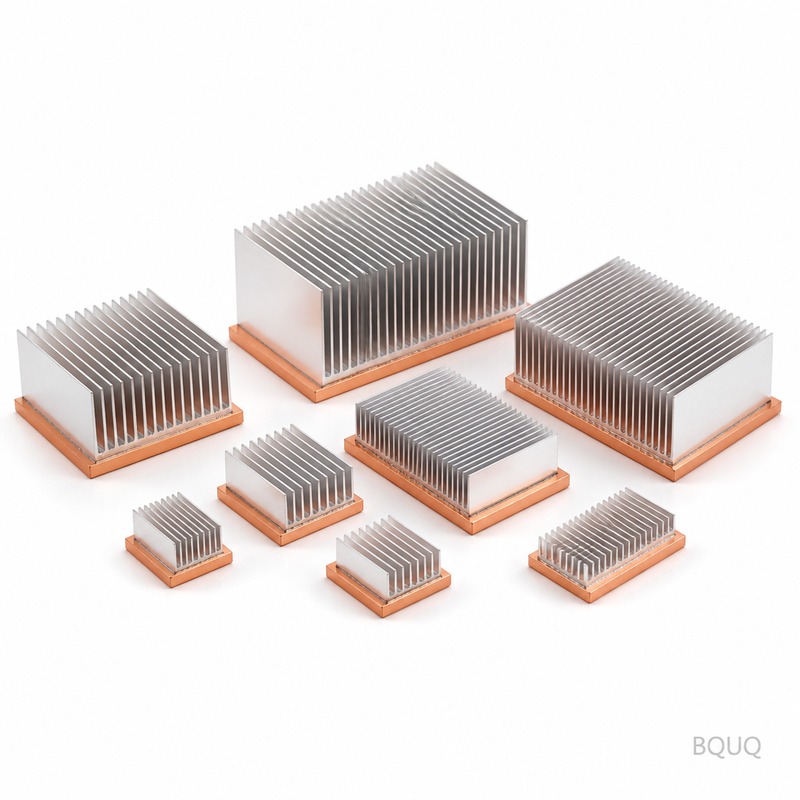
製品ギャラリー
こちらもご覧ください:通信構造部品のワンセットアップ加工ソリューション
コレットの安全性:クランプ、主軸回転数、取り外し の詳細はこちら。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | 銅合金CuZn37 |
| 公差 | フィンピッチ±0.05 mm、穴位置±0.10 mm |
| リードタイム | 18秒サイクル |
| MOQ | 80万個ロット |
| 生産能力 | 80万個ライン |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|
| プレス加工CuZn37ヒートシンク | 大量生産のEVおよびOBC充電器プログラム | 熱設計変更には金型変更が必要 |
| 押出ヒートシンク | フィン密度が低いシンプルなプロファイル | 0.3 mmフィンプロファイルを再現性をもって維持できない |
| 0.3 mmフィンゲージ | 空気流路長が固定されたエンクロージャ | 110 Tプレスファミリーの能力に限定 |
| 0.3 mmから0.3 mmのフィンゲージ | 単一サプライヤーでの熱設計変更 | 新しいベンダーではなく金型変更 |
プロセス / 検査
| 工程 | 管理 | 記録 |
|---|
| プレス加工 | 110 Tの1ストロークで全フィンを成形 | 80万個ロットでピッチ±0.05 mm |
| 寸法 | バッチごとのCMM検査報告書 | CMMおよび花岗岩定盤 |
| 穴位置 | ±0.10 mmがバッチ全体で維持 | すべてのストロークが寸法的に同一 |
| 熱 | ΔT = 75 K、強制空冷2.0 m/sで0.35 K/W | バッチレベルの熱抵抗データ |
| 出荷 | 毎回の出荷前検査 | バッチにCMM検査報告書を同梱 |
よくあるご質問
CuZn37ヒートシンクにはどの程度の熱抵抗が期待できますか?
銅合金CuZn37ヒートシンクは、ΔT = 75 K、強制空冷2.0 m/sの条件下で0.35 K/Wの熱抵抗を実現します。フィンは厚さ0.3 mm、ピッチ1.5 mmで、3.0 mmのベース上に形成されており、すべてのバッチはCMM検査報告書とともに出荷されます。
プレス加工ヒートシンクのフィンピッチ公差はどの程度厳しいですか?
プレス加工は80万個の連続生産においてフィンピッチを±0.05 mm以内に維持します。金型は110 Tプレスで1ストロークで全フィンを成形するため、0.3 mmのフィン厚さと1.5 mmのピッチでもピッチは再現性をもって維持されます。
技術資料:バッテリーパック用ヒートシンク:熱暴走を防ぐ
これらのヒートシンクのサイクルタイムと生産能力はどのくらいですか?
18秒のサイクルが80万個のラインに供給されます。110 Tの1ストロークでヒートシンク全体を成形するため、部品コストは複雑さに比例しなくなります。金型精度は±0.05 mmで、穴位置はバッチ全体で±0.10 mmに維持されます。
ベンダーを変更せずに押出からプレス加工に切り替えられますか?
はい。現在、1社のサプライヤーが同じ110 Tプレスファミリーから0.3 mmから0.3 mmまでのフィンゲージに対応しているため、熱設計の変更は新しいベンダーではなく金型の変更で済みます。プレス加工は、押出加工では維持できない再現性のある0.3 mmのフィンプロファイルを実現します。
おすすめ記事:カスタムスプリングの注文方法:必ず提供すべき7つの重要仕様
これらのヒートシンクで利用可能な材料と重量範囲は何ですか?
標準材料は銅合金CuZn37です。これをプレス加工することで、ヒートシンクはエンベロープに応じて280 gからと軽量に保たれ、フィン密度を犠牲にしません。これは、エンクロージャによって空気流路長がすでに固定されている場合に重要です。
大量生産バッチ全体で穴位置はどのように管理されますか?
すべてのストロークが寸法的に同一であるため、±0.10 mmの穴位置がバッチ全体で維持されます。これがEVおよびOBC充電器の量産プログラムを再現可能にしています。各バッチにはCMM検査報告書とCMMおよび花岗岩定盤も付属します。
各ヒートシンクの出荷にはどのような検査記録が付属しますか?
すべてのバッチにはCMM検査報告書とCMMおよび花岗岩定盤が付属します。毎回の出荷前検査はフィンピッチ、穴位置、熱抵抗をカバーします。ΔT = 75 K、強制空冷2.0 m/sでの0.35 K/Wはバッチごとに検証されます。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | 銅合金CuZn37 |
| 公差 | ピッチ±0.05 mm、穴位置±0.10 mm |
| リードタイム | 抜粋では未指定 |
| MOQ | 抜粋では未指定 |
| 生産能力 | 80万個ロット、110 Tプレスの18秒サイクル |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|
| プレス加工CuZn37ヒートシンク | 1.5 mmピッチで0.3 mmフィンを必要とする大量生産 | 熱設計変更には金型変更が必要 |
| 押出ヒートシンク | 厚いフィンのシンプルなプロファイル | 0.3 mmフィンプロファイルを再現性をもって維持できない |
| 同じ110 Tプレスファミリーからのプレス加工ヒートシンク | 0.3 mmから0.3 mmまでのフィンゲージ | プレス能力と金型に限定 |
| 銅合金CuZn37 | 280 gからの軽量ヒートシンク | 材料コストはアルミニウムより高い可能性 |
| 強制空冷2.0 m/s | ΔT = 75 Kで0.35 K/Wの熱抵抗 | アクティブな空気流が必要 |
よくあるご質問
CuZn37ヒートシンクにはどの程度の熱抵抗が期待できますか?
CuZn37ヒートシンクは、ΔT = 75 K、強制空冷2.0 m/sの条件下で0.35 K/Wの熱抵抗を実現します。この性能は、3.0 mmのベース上に厚さ0.3 mm、ピッチ1.5 mmのフィンで達成され、コンパクトで高密度の冷却用途に適しています。
プレス加工ヒートシンクのフィンピッチ公差はどの程度厳しいですか?
プレス加工は80万個の連続生産においてフィンピッチを±0.05 mm以内に維持します。金型は1ストロークで全フィンを成形し、押出加工では匹敵しない再現性を確保します。穴位置は±0.10 mmに保たれ、すべてのバッチはCMM検査報告書とともに出荷されます。
生産サイクルタイムとプレス能力はどのくらいですか?
サイクルタイムは110 Tプレスで18秒で、80万個のラインに供給されます。110 Tの1ストロークでヒートシンク全体を成形するため、部品コストは複雑さに比例しなくなります。金型精度は±0.05 mmで、1社のサプライヤーが同じプレスファミリーから0.3 mmから0.3 mmまでのフィンゲージに対応しています。
ボンデッドフィンアルミヒートシンク と比較してください。
利用可能な材料と重量範囲は何ですか?
ヒートシンクは銅合金CuZn37で作られており、エンベロープに応じて280 gからと軽量に保たれ、フィン密度を犠牲にしません。この材料は良好な熱伝導性を提供し、0.3 mm厚の薄いフィンのプレス加工に適しています。
出荷前の品質検査はどのように行われますか?
すべてのバッチにはCMM検査報告書とCMMおよび花岗岩定盤が付属します。検査は±0.05 mm以内のピッチ、±0.10 mmの穴位置、平坦度をカバーします。これにより、各ヒートシンクが施設を出る前に指定公差を満たすことが保証されます。
サプライヤーを変更せずにフィン設計を変更できますか?
はい。1社のサプライヤーが同じ110 Tプレスファミリーから0.3 mmから0.3 mmまでのフィンゲージに対応しているため、熱設計の変更は新しいベンダーではなく金型の変更で済みます。これによりサプライチェーン管理が簡素化され、新しいバリアントの認定時間が短縮されます。
プレス加工ヒートシンクの最大ロットサイズはどのくらいですか?
プレス加工プロセスは、ピッチを±0.05 mm以内に維持した80万個のロットをサポートします。110 Tプレスの18秒サイクルが一貫した出力を提供します。より大きな数量の場合、複数のロットをスケジュールでき、金型はキャンペーン全体にわたって公差を維持します。
関連記事



